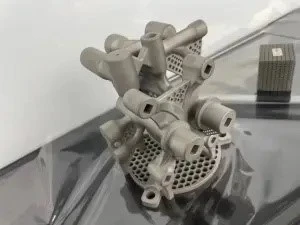
הנקודות הטכניות הליבה של עיבוד CNC עם 5-צירים מתרכזים בחמישה מימדים מרכזיים: דיוק בקרת תנועה, תכנון נתיב כלים, התאמת מתקנים ואחיזת עבודה, פיצוי שגיאות וניהול יציבות תהליכים. מכיוון שאין שתי עבודות זהות, לא ניתן ליישם את חמשת הממדים האלה כרשימה אחת-שמתאימה- לכל - יש להתאים את פרמטרי התהליך הספציפיים כך שיתאימו לחומר ולמורכבות המבנית של כל חלק, וזו בדיוק הסיבה שתכנות והגדרה של 5 צירים דורשים רמה עמוקה יותר של מומחיות בציר 3 מאשר עבודה פשוטה יותר.
בקרת נקודות ליבה של תנועה
בקרת סינכרון מרובה- סימולטנית
כל הערך של עיבוד 5 צירים תלוי עד כמה המכונה יכולה לשמור על תנועת הצירים שלה בקצב אחד עם השני, וזו הסיבה שהסנכרון נמצא בראש הרשימה:
שלושת הצירים הליניאריים ושני הצירים הסיבוביים חייבים להשיג אינטרפולציה מסונכרנת ברמה של אלפית שנייה-. הצירים הסיבוביים זקוקים למקודדי לולאה אופטיים או בקנה מידה מגנטי סגורים המוגדרים עליהם, כך שדיוק זיהוי תזוזה זווית יישאר בטווח של ±5 שניות קשת - סובלנות הדוקה מספיק כדי למנוע חיתוך יתר-או תת--חיתוך של פני השטח המעוקל יגרום אחרת סינכרון בין צירים מעוקלים.
יש להגדיר את הצירים הסיבוביים עם הגנה כפולה בצורה של מגבלות תוכנה ומגבלות חומרה, ויש לכוון מחדש את היסט המקור של הציר הסיבובי בלוח זמנים קבוע כדי למנוע שגיאות מיקום מצטברות לפני שהוא מתערב בעבודות חוזרות.
ניהול ביצועי ציר
הציר הוא המקום שבו למעשה נוצרים כוחות חיתוך, כך שהדיוק שלו צריך לעמוד בקצב של כל מה שהצירים הסיבוביים עושים:
צירי עיבוד-גבוהים צריכים לעמוד בדרגת איזון דינמית של G2.5 ומעלה, מה שמונע את הרטט שמגיע עם סיבוב-במהירות גבוהה ושאחרת ידחוף את החספוס של פני השטח מחוץ למפרט.
יש לבדוק את קדח הציר הרדיאלי עם אינטרפרומטר לייזר על בסיס קבוע, כדי להבטיח שהפרק הרדיאלי ההידוק של מחזיקי הכלים הסטנדרטיים BT- או HSK-נשאר בטווח של 0.002 מ"מ - מספר קטן, אבל כזה שיש לו השפעה מוגזמת על איכות הגימור ברגע שאתה חותך משטחים ללא צורה{4}}.

פוסט-התאמת מעבד
הגשר בין תוכנת CAM למחשב הפיזי הוא ה-post-מעבד, ובמכונה בעלת 5 צירים זה לא יכול להיות כללי:
יש לבנות מעבד פוסט-יעודי לסוג המבני הספציפי של המכונה - בין אם זה כפול-טוניון (שולחן סיבובי כפול), ראש כפול-מסתובב-או ראש-בתוספת-נתונים מסתובב {{8} להמיר את תצורת המיקום {{7} על ידי תוכנת CAM לקוד NC שמתאים למעשה לקינמטיקה של מכונת היעד.
יש להגדיר את-המעבד גם עם פרמטרים של מגבלת תנועת הכלים-, כך שהצירים הסיבוביים לעולם לא ינסו לנוע מעבר לטווח הנסיעה הבטוחה של המכונה באופן שעלול לעורר התנגשות.
נקודות מפתח של תכנון נתיב כלים
אסטרטגיית עיבוד שטח
לאופן יצירת נתיב הכלים יש השפעה ישירה הן על איכות פני השטח והן על זמן המחזור:
עבור משטחים מורכבים- חופשיים, כרסום בו-זמני של 5-צירים אמיתיים צריכה להיות הגישה המועדפת על פני כרסום מיקום 3+2. זה מצריך אלגוריתם תכנון-סקלופ-בגובה קבוע-ששומר את גובה הסקלופ השיורי של המשטח ללא יותר משליש מחספוס פני השטח הנדרש של חלק העבודה - שוליים שנותנים למעבר הגמר מספיק רווח כדי לפגוע במפרט.
יש להגדיר גם אופטימיזציה להחלקת וקטור של כלי-, מכיוון ששינויים פתאומיים בזווית-הציר של הכלי הם מקור נפוץ לרטט מכונה. גישות ההחלקה הרגילות כוללות-צירי כלי מעבר-לינארים והחלקת ציר כלי עקומה-, שתיהן מקלות על המכונה לעבור שינויי כיוון במקום לכפות כיוון מחדש פתאומי.
Lead-In and Lead-Out Control
האופן שבו הכלי מתקרב ויוצא מהחתך חשוב בדיוק כמו הדרך על פני המשטח עצמו:
יש להימנע מהאכלת צלילה אנכית; כניסה סלילנית או כניסת קשת משיקית היא הגישה המועדפת במקום זאת, שכן שתיהן מפחיתות את עומס הפגיעה המופעל על הכלי ברגע החיבור.
בעת נסיגה, יש לשמור על הזווית בין ציר הכלי לנורמלי של המשטח המעובד ב-30 מעלות או יותר, מה שמונע מהכלי לשפשף או לסמן משטח שכבר הסתיים.
נקודות מפתח של מתקנים והחזקת עבודה

עקרונות התאמת מתקן
יש להתאים את אסטרטגיית החזקת העבודה לגיאומטריה של החלק, לא רק לגודלו:
יש להחזיק חלקי עבודה דקים- בעזרת תופסנים ואקום או מתקנים גמישים, הימנעות מהדפורמציה שהידוק קשיח נוטה להכניס לחלק עם קשיחות מועטה.
עבור אחיזת עבודה-בציר סיבובי, יש להשתמש במתקן איתור-מרכזי, המבטיח שהקואקסיאליות בין מרכז הסיבוב של חלק העבודה לציר הסיבובי של המכונה נשארת בטווח של 0.01 מ"מ.
אימות יציבות מחזיקי עבודה
אפילו מתקן שנבחר-נבחר היטב צריך לעבור אימות לפני שניתן יהיה לסמוך עליו עם ריצת ייצור:
יש להשתמש בתוכנת סימולציית כוח חיתוך- כדי לאמת את קשיחות אחיזת העבודה מראש, כדי למנוע תזוזה של חלקי עבודה במהלך תהליך החיתוך בפועל.
חלקי עבודה גדולים צריכים להיות מצוידים בתמיכות עזר כדי לנטרל את מומנט ההטיה שנוצר במהלך עיבוד של 5-צירים, ולמנוע מהגדרת המתקן להפוך לא יציבה באמצע המחזור.
נקודות מפתח של טכנולוגיה לפיצוי שגיאות
דיוק במכונה בעלת 5-צירים הוא לא רק עניין של עיצוב טוב - הוא תלוי במשטר פיצוי מתמשך על פני שלושה מקורות שגיאה:
פיצוי שגיאות גיאומטרי: אינטרפרומטר לייזר משמש למדידת שגיאת החזרה ושגיאת הישר של כל ציר, והתוצאות מפוצות באמצעות הפרמטרים של מערכת ה-CNC, עם דיוק הפיצוי שנערך בטווח של 0.001 מ"מ.
פיצוי שגיאות תרמיות: חיישני טמפרטורה נפרסים כדי לנטר את עליית החום בציר ובדרכים, ומודל מתמטי של דפורמציה תרמית נבנה כדי לספק-פיצוי בזמן אמת, ולהפחית את סחף הדיוק של העיבוד שבאופן אחר היה גורם לעיוות תרמי במהלך טווח ארוך.
פיצוי שגיאות בכלי: קביעת כלים מראש משמשת למדידת שגיאות אורך וקוטר בכל כלי, כאשר התוצאות מוזנות אוטומטית למערכת ה-CNC כדי לפצות על סטיית הממדים שנגרמה על ידי בלאי הכלים.
נקודות מפתח בניהול יציבות תהליכים
התאמת פרמטרי חיתוך
בחירת פרמטרים צריכה להגיב עד כמה קשה לחתוך את החומר:
לחומרים קשים-ל-עיבוד כגון סגסוגות טיטניום וסגסוגות-על, שילוב הפרמטרים המומלץ הוא הזנה נמוכה לכל שן (0.05-0.2 מ"מ/ז) בשילוב עם מהירות חיתוך מתונה (50-100 מ' לדקה).
עבור חומרים קלים-ל-כגון סגסוגות אלומיניום, ניתן להשתמש במקום זאת בהזנה גבוהה יותר לכל שן (0.2-0.5 מ"מ/ז) בשילוב עם מהירות חיתוך גבוהה (1,000-3,000 מ'/דקה).
התאמת נוזל חיתוך
אסטרטגיית נוזל קירור היא משתנה נוסף שצריך לעבור לפי חומר:
עיבוד חומרים קשים דורש נוזל חיתוך בלחץ- גבוה (לחץ גדול מ-70 בר או שווה לו), בשילוב עם אקדח אוויר כדי לפוצץ שבבים, ולמנוע הצטברות שבבים שעלולים לגרום לחיתוך משני.
עיבוד שבבי מסגסוגת אלומיניום צריך להשתמש-בנוזל חיתוך ללא כלור, כדי למנוע קורוזיה על משטח העבודה.
ב-בדיקה ותיקון בתהליך
תפיסת סטייה מוקדמת - ולא לאחר סיום אצווה שלמה - היא מה ששומר על עקביות של תהליך בן 5 צירים לאורך זמן:
בדיקה מובנית-במגע-של המכונה משמשת להשלמת-בדיקת מאמר ראשונה, כאשר סטיות ממדים מפוצות אוטומטית.
עבור חלקי עבודה-בדיוק גבוה, יש לבצע בדיקת מימד מלא גם במכונת מדידת קואורדינטות לא מקוונת (CMM), כאשר התוצאות משמשות לתיקון פרמטרים עבור ריצות עיבוד עוקבות.
כל פעולות ההפעלה והעיבוד חייבות להתבצע על ידי צוות המחזיק בהסמכה המתאימה להפעלת ציוד עיבוד CNC. נאסר על צוות בלתי מורשה להפעיל את המכונה, על מנת להגן מפני סיכונים בטיחותיים כגון התנגשויות ופציעה מרכיבים מסתובבים במהירות גבוהה-. במכלול, חמשת הממדים האלה - בקרת תנועה, תכנון נתיב כלים, החזקת עבודה, פיצוי שגיאות ויציבות תהליכים - הם מה שמפריד בין תוכנית בת 5 צירים שרק פועלת מתוכנית שמספקת באופן עקבי את הסבולות ההדוקות ואת גימורי השטח שהטכנולוגיה נבחרה עבורה מלכתחילה.