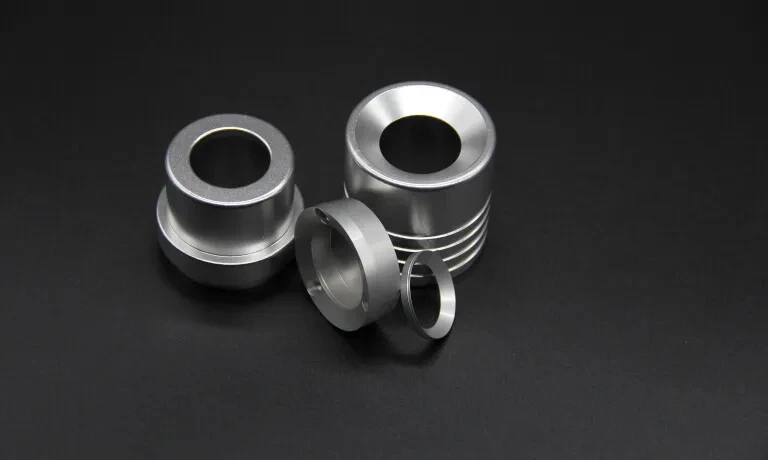
כאשר חלק פליז מורכב עם חוטים פנימיים עדינים, יציאות- קדומות צולבות וגימור משטח מוגדר יוצא משלב השרטוט, החיכוך האמיתי מתחיל לעתים קרובות בתקשורת. חנות אחת מפרשת את מחלקת החוטים בצורה שונה, אחרת מתייחסת לתעודת הגימור כאל ליטוש גנרי, וערימת סובלנות-על תכונות הקשורות זו בזו נראית לעין רק לאחר הגעת הדוגמאות הראשונות. התוצאה היא סבבים נוספים של בירור, עלות בלתי צפויה או חלקים שמתאספים בצורה לא עקבית. הפערים הללו הם הסיבה לכך שקונים מחפשים יותר ויותר שותפים שיכולים לנהל רכיבי פליז מותאמים אישית טחונים ב-CNC כתהליך מחובר-מאסטרטגיית השחלה ועד למצב פני השטח הסופי-ולא להעביר כל שלב להנחות נפרדות.
תכונות הברגה וחורים

חלקי CNC מפליז עם הברגה מופיעים כל הזמן בשסתומים, אביזרי, מחברים ובתי מכשור. התהליך הנכון תלוי בקוטר, בעומק, בנפח הייצור ובדרגת ההתאמה הנדרשת. כרסום חוטים הוא בדרך כלל הבחירה החזקה יותר עבור קטרים פנימיים גדולים יותר או חורים עמוקים יותר מכיוון שהוא נותן שליטה טובה יותר בשבבים ושומר על דיוק הצורה. השחלה חד-נקודתית נשארת יעילה עבור שרשורים חיצוניים רבים בדרגות חיתוך בחינם- כגון C36000. הקשה קונבנציונלית עדיין עובדת היטב עבור הברגים פנימיים קטנים יותר בנפחים גבוהים יותר, בתנאי שהכנת החורים ופינוי השבבים נמצאים בשליטה.
טעות נפוצה היא ש"חוטי פליז בקלות, אז כל שיטה תהיה בסדר". חיתוך פליז חופשי-מכונות בצורה נקייה, אך חורים עיוורים עמוקים, צלעות עדינות או חתכים קטועים עדיין מענישים נתיבים לקויים של כלי עבודה ושבירת שבבים לא מספקת. בעיה שכיחה נוספת היא ההנחה שמחלקת השרשור הכתובה על הציור תופיע אוטומטית. מדדים מכוילים, ובמידת הצורך, בדיקות אופטיות של צורת הצד נותרו נחוצים-במיוחד על חוטי איטום או נושאי עומס.
יצירת חורים- פועלת לפי אותו היגיון מעשי. חורים מבעד, חורים עיוורים ותכונות קדיחה צולבות- משולבים באופן שגרתי עם חוטים בהגדרה אחת במכונות מרובות-צירים. דיוק המיקום והניצב חשובים לעתים קרובות כמו הקוטר עצמו. כאשר רכיבי CNC כרסום פליז מותאמים אישית מכילים מספר חורים וחוטים הקשורים זה בזה, השלמתם בהידוק יחיד מפחיתה את השגיאה המצטברת המופיעה כאשר תכונות מיוצרות בפעולות נפרדות.
הגבולות עדיין קיימים. חורים עיוורים עמוקים במיוחד וקטנים-עם חוטים עדינים יכולים לאתגר את פינוי השבבים אפילו בפליז חיתוך חופשי-. במצבים אלה, דיון מוקדם על יחס עומק-ל-קוטר, צורות שרשור חלופיות או פעולות מבוימות מונע בעיות גדולות יותר מאוחר יותר. התייחסות לכל תכונה מושחלת כשגרה היא אחת הדרכים המהירות יותר ליצור גרוטאות או בעיות הרכבה.
גימור משטח
מצב פני השטח של חלקי כרסום CNC מפליז משפיע על עמידות בפני קורוזיה, התנהגות איטום, איכות מגע חשמלי, וכיצד החלק מתיישן ברגע שהוא עוזב את המפעל.
אפשרויות אופייניות כוללות ליטוש מכני, טבילה או פסיבציה בהירה, ציפוי ניקל, ציפוי פח וציפוי כסף. ניקל מצויין לעתים קרובות עבור סביבות חיצוניות או תעשייתיות מכיוון שהוא מאט את ההכתמה ומוסיף עמידות בפני שחיקה. פח וכסף נבחרים כאשר נדרשת התנגדות מגע נמוכה ויציבה. פסיביות או טבילה בהירה מסירים שאריות של סרטי עיבוד ומשפרים את המראה מבלי להוסיף עובי משמעותי.
בציוד חיצוני או במערכות טיפול-בנוזל להחלטת הגימור יש השלכות ישירות. פליז לא גמור יכתים ויכול לפתח סרטי שטח המשפיעים הן על המראה והן, במקרים מסוימים, על ביצועי האיטום או המגע. גימור ניקל מיושם כהלכה שומר בדרך כלל על מראה טוב יותר ועמידות בפני קורוזיה בתנאים לחים או קורוזיביים קלים. הסיכון המעשי טמון בחוסר התאמה:-ציון יתר של ציפוי כבד עלול ליצור ערימה ממדית-על תכונות הדוקות, בעוד שציון חסר-מותיר את החלק פגיע בסביבה האמיתית. עובי, מיסוך של פני איטום או חוטים וקריטריונים לבדיקת לוחות-על כך צריכים להיות ברורים לפני תחילת הייצור.
פירוק בור הוא תוצאתי באותה מידה. נפילה אוטומטית מטפלת בקצוות רבים ביעילות, אך משטחי איטום קריטיים וחוטים עדינים על חלקי CNC מפליז מושחלים זקוקים לרוב לתשומת לב סלקטיבית. כתמים שנותרו באזורים אלה הם מקור אמין לתלונות הרכבה או איטום מאוחר יותר.
דוגמה למקרה
לקוח נזקק לגופי שסתומי פליז מותאמים אישית ולחלקים פנימיים קשורים ששילבו הברגה פנימית וחיצונית, יציאות מצטלבות ומשטחי איטום מוגדרים. חלקים קודמים הראו איכות חוט לא עקבית ומצב פני שטח משתנה, שהופיעו כשוני הרכבה וחששות מוקדמים של קורוזיה במהלך בדיקות בשטח.
העבודה התחילה בתכנון-לבחינת-יכולת הייצור שהתמקדה בעומקי חוט, מפגשי יציאות ודרישות גימור, כולל אילו משטחים נדרשים מיסוך. C36000 אושר לעיבוד שבבי וסביבת השירות הצפויה. חוטים פנימיים קריטיים הופקו על ידי כרסום חוטים; תכונות אחרות השתמשו בשיטות קונבנציונליות שבהן הגיאומטריה והנפח אפשרו. לאחר עיבוד ראשוני, משטחים חיצוניים קיבלו גימור ניקל מבוקר בעוד שפני האיטום נסכו והוחזקו בחספוס שצוין.
בדיקת המאמר-ראשונה כיסה הן את הממדים והן את מצב פני השטח. תכונה פנימית אחת עמוקה הראתה בתחילה פינוי שבב לא מושלם, שדורש נתיב-כלי והתאמת נוזל קירור לפני שהתהליך התייצב. לאחר תיקון, הייצור שמר על אותו רצף עם-בדיקות בתהליך של חוטים וקטרים קריטיים. עקביות ההרכבה השתפרה וביצועי הקורוזיה בסביבה המיועדת הפכו לצפויים יותר. הפרויקט עדיין דרש לולאת איטרציה קצרה על התכונה העמוקה ההיא והסכמה ברורה לגבי עובי הציפוי לעומת סובלנות, אך התהליך הסופי תמך באספקה מתמשכת אמינה של רכיבי פליז טחונים בהתאמה אישית CNC.
הקשר תעשייתי
רכיבי פליז מדויקים נשארים נפוצים בשסתומים, אביזרים ומערכות בקרת נוזלים- מכיוון שמכונות החומר בצורה נקייה, מקבלים גימורי הגנה בשימוש נרחב ומציעים עמידות בפני קורוזיה עבור יישומים תעשייתיים וחיצונים רבים. אותם מאפיינים התומכים בשימוש שלו במחברים הופכים אותו גם למתאים לטיפול בחלקים-בנוזל שבהם שלמות החוט ומצב פני השטח משפיעים ישירות על האיטום ועל חיי השירות.
שאלות נפוצות
ש: אילו גימורים משטחים זמינים עבור חלקי פליז מותאמים אישית?
ת: האפשרויות הנפוצות כוללות ליטוש מכני, טבילה או פסיבציה בהירה, ציפוי ניקל, ציפוי פח וציפוי כסף. הבחירה תלויה בחשיפה לקורוזיה, בצרכים החשמליים, במראה ובאילוצים של הממדים. ניקל משמש לעתים קרובות להגנה חיצונית או תעשייתית; פח או כסף עדיפים כאשר נדרשת התנגדות יציבה למגע נמוכה.
ש: כיצד מבוקרת איכות החוט על רכיבי פליז מותאמים אישית כרסום CNC?
ת: שיטת ההשחלה נבחרת לפי גודל, עומק ונפח-כרסום חוט, השחלה-בנקודה אחת או הקשה. האיכות מאומתת באמצעות מדדים מכוילים, ובמידת הצורך, בדיקה אופטית של הטופס. יכולת תהליך מבוססת במאמר הראשון ומפוקחת במהלך הייצור.
ש: איזה מידע עוזר למנוע בעיות סובלנות ותקשורת בחלקים מורכבים?
ת: מפרטי חוט ברורים (כולל סוג של התאמה), סובלנות קריטית-ל-תפקוד, דרישות גימור משטח- עם הערות מיסוך, וסביבת השירות הצפויה. דיון מוקדם על חורים עמוקים, צלילים עדינים או מערכות יחסים פוזיציוניות הדוקות גם מפחית הפתעות מאוחרות יותר.
ש: האם ניתן לסיים גיאומטריות מורכבות עם הברגה ורב-יציאות בהגדרה אחת?
ת: רבים יכולים, במיוחד בציוד מרובה-צירים. עיבוד עיבוד- יחיד משפר את יחסי המיקום בין תכונות. ייתכן שתכונות פנימיות עמוקות או גבוהות במיוחד-בגובה היבט- עדיין זקוקות להתאמות תהליכיות או לדיון בעיצוב.
ש: איך נראה תהליך טיפוסי עבור שסתום פליז מותאם אישית חדש או פרויקט התאמה?
ת: סקירת עיצוב וחומר, תכנון תהליכים (אסטרטגיית השרשור בתוספת גישת גמר), תחילה-ייצור ובדיקה של מאמר, משוב וכל ההתאמות הנדרשות, ולאחר מכן ייצור עם בדיקות שוטפות. הרצף נועד לתפוס גיאומטריה ולסיים בעיות לפני תחילת הכרך.
כספק המתמקד בחלקי כרסום CNC פליז ורכיבי כרסום CNC פליז מותאמים אישית, אנו מתייחסים לאסטרטגיית השחלה וגימור פני השטח כהחלטות מחוברות ולא כאל מחשבה נפרדת. אם אתה מפתח חלקי פליז מורכבים ורוצה משוב ברור יותר בתהליך-במיוחד על חוטים, חורים הקשורים זה בזה ודרישות גימור-שיתוף של תנאי השרטוט והיישום היא הדרך הישירה ביותר להתחיל.