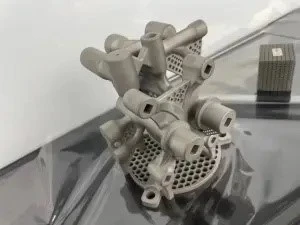
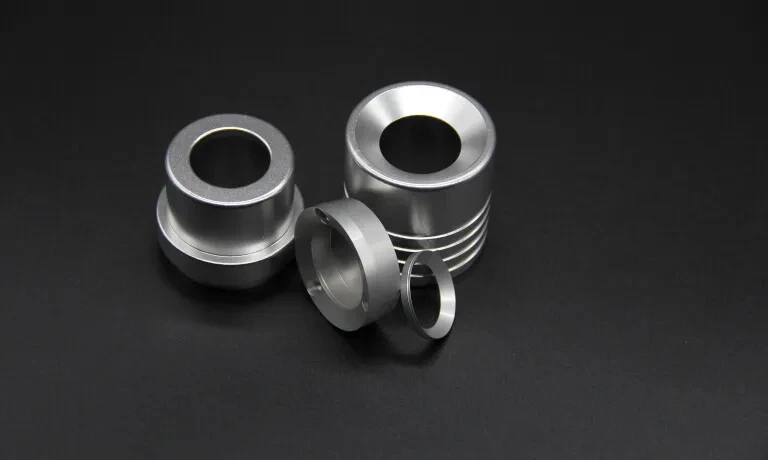
עיבוד חלקים מכאניים של פרופיל אלומיניום נוגע במספר תחומי ליבה - יכולת ציוד, בחירת תהליכים, מצב ייצור ו-יישום ספציפי לתעשייה - וההצלחה תלויה במידת התיאום של אזורים אלה במקום אופטימיזציה בנפרד. פרופילי אלומיניום נמצאים בשימוש נרחב בדיוק בגלל שהם מציעים שילוב נוח של משקל קל, יכולת עיבוד טובה ויציבות ממדית, אך המרת יתרון חומר הגלם הזה לחלק מוגמר ודיוק דורשת תשומת לב ממושמעת ליכולת המכונה, תכנון תהליכים ובקרת איכות בכל שלב. חמשת הסעיפים הבאים מתארים את השיקולים העיקריים, יחד עם הקשר נוסף מדוע כל אחד מהם חשוב בפועל.
תפקוד ציוד ובקרת עיבוד דיוק
קישור רב-ציר ועיבוד שטח מורכב:מרכז עיבוד לחלקי פרופיל אלומיניום מדויקים זקוק לשליטה של שלושה-צירים או רב- צירים כדי לאפשר נתיבי כלים מדויקים על פני משטחים מעוקלים מורכבים. לדוגמה, פונקציות אינטרפולציה מעגלית ואינטרפולציה ליניארית מאפשרות יחד ליצור משטח -דיוק גבוה - אינטרפולציה מעגלית מטפלת בקשתות ובפילטים בצורה חלקה, בעוד שאינטרפולציה ליניארית מנהלת מעברים ישרים, והתיאום בין השניים הוא זה שקובע בסופו של דבר באיזו נאמנות משוחזר קו מתאר תלת מימדי מורכב. עבור חלקים עם עקמומיות מורכבות (כגון מארזים אווירודינמיים או סוגריים מבניים עם פילטים מעורבבים), ייתכן שיהיה צורך בעיבוד של ארבעה- או חמישה- צירים בו-זמנית כדי להגיע לחתכים תחתונים ולתכונות זווית בהגדרה אחת, מה שגם עוזר לשמור על דיוק המיקום בין תכונות שאחרת היו דורשות מיקום מחדש.
פיצוי אוטומטי ותפעול גרפי:הציוד צריך לתמוך בפיצוי אוטומטי של רדיוס הכלים ובפיצוי אורך הכלי האוטומטי להפחתת טעויות אנוש - פונקציות אלו מאפשרות לבקר להתאים את הנתיב המתוכנת בזמן אמת בהתבסס על גיאומטריית הכלי בפועל, במקום לדרוש מהמפעיל לחשב מחדש באופן ידני קיזוזים בכל פעם שכלי משתנה או טחון מחדש. פונקציית תצוגת תהליך גרפית מאפשרת ניטור- בזמן אמת של מצב העיבוד, ומשפרת את האינטואיטיביות התפעולית; מפעילים יכולים לאשר חזותית שמסלול הכלי המדומה תואם את הגיאומטריה של החלק המיועד לפני או במהלך החיתוך, וזה חשוב במיוחד לתפיסת שגיאות תכנות לפני שהן גורמות לגרוטאות של חומר או התנגשויות בכלים.
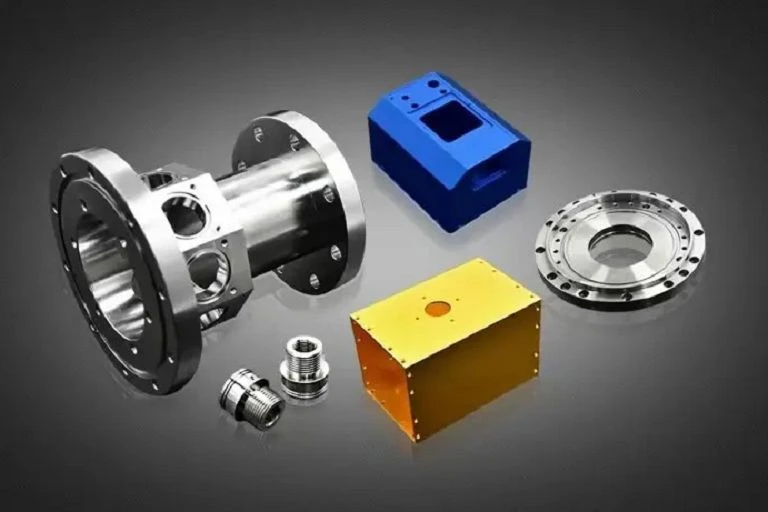
תכנות לא מקוון ואבחון תקלות:טכנולוגיית תכנות לא מקוון מאפשרת לתכנן נתיבי עיבוד מראש, ולקצר את זמן ההשבתה של המכונה, שכן ניתן לכתוב, לדמות ולאמת את התוכנית בתחנת עבודה נפרדת בזמן שהמכונה ממשיכה להריץ את העבודה הקודמת. מערכת אינטראקטיבית של -מכונה לאבחון תקלות אנושי יכולה לאתר במהירות בעיות בציוד, ולהבטיח את המשכיות הייצור - במקום לדרוש מטכנאי לעקוב באופן ידני דרך תת-מערכות כאשר מתרחשת אזעקה, מערכת האבחון מצמצמת את מקור התקלה הסביר, מפחיתה את הזמן הממוצע לתיקון ומצמצמת זמן השבתה לא מתוכנן בקו הייצור.
בחירת תהליכים וגמישות בעיבוד שבבי
התאמה לייצור אצווה בגודל - גדול- לעומת קטן-:
ייצור אצווה- גדול:תעדוף ציוד אוטומטי כגון מכונות כרסום CNC ומחרטות, תוך שימוש בפונקציות- קבועות במחזור כדי להשיג עיבוד שבבי יעיל. גישה זו מתאימה היטב לחלקים סטנדרטיים הכוללים קשתות, מתחדדות ותכונות גיאומטריות אחרות שניתן לחזור עליהן, כאשר עלות התכנות וההגדרה מראש מופחתת על פני ספירת חלקים גדולה.
ייצור-קטן באצווה:שלב תהליכי כלי עבודה מהירים ותהליכי דפוס סיליקון בוואקום כדי להוזיל את עלויות הכלים; גישות עיבוד רך- או עיבוד ישיר יכולות לקצר את מחזור פיתוח המוצר. בהקשרים-קטנים של אצווה, השינוי הכלכלי - הימנעות מכלי עבודה קשיחים יקרים לטובת אלטרנטיבות גמישות- בעלויות נמוכות יותר הופך לעדיפות, גם אם זמן העיבוד ליחידה ארוך במעט.
יישום תהליך מורכב:עבור חלקים דיוק קטנים, יש צורך ליישם באופן מקיף תהליכים מסורתיים - חריטה, כרסום, הקצעה, שחיקה והתאמה - יחד עם תהליכים מיוחדים כגון חיתוך, מתיחה, ניקוב והקשה, על מנת לעמוד בדרישות של מבנים מורכבים בתעשיות כגון תעופה וחלל, בניית ספינות ומכונות הנדסה. גישה מורכבת זו משקפת את המציאות ששיטת עיבוד יחידה מייצרת רק לעתים רחוקות חלק מוגמר בעצמה; רכיב דיוק טיפוסי עשוי לעבור כמה מהתהליכים הללו ברצף, כאשר נדרש תכנון תהליכים קפדני כדי לקבוע את הסדר האופטימלי ולהימנע מפעולה אחת הפוגעת במשטחי הדאטום שנקבעו על ידי אחד קודם.
אופטימיזציה של עלות ויעילות
איזון זמן ועלויות חומר:ייצור אצווה קטן- מפחית את ההשקעה בכלי עבודה ומפשט את זרימות העבודה בתהליך, ומפחית משמעותית את בזבוז החומרים; כלים מהירים-החלפת מכשירים ויכולות-מהדקות מרובות-תהליכים בודדים יכולים לקצר-זמן עיבוד חלקי. צמצום מספר הפעמים שחלק חייב להיות ממוקם מחדש או-לתקן מחדש לא רק חוסך זמן ישירות אלא גם מפחית את הצטברות השגיאות המיקוםיות הנובעות מ-קביעת נתונים מחדש בכל הגדרה חדשה.
תמיכה בהתאמה אישית:מרכזי עיבוד שבבי מדויק תומכים בייצור-קטן, החל מכמויות חד-ספרתיות ועד שלוש-ספרות, ועונים על הביקוש לחלקים מותאמים אישית בתחומים כמו תעופה וחלל ואב-טיפוס לרכב. לדוגמה, ייצור ניסוי לרכב של דגמים חדשים משתמש בדרך כלל בעיבוד רך-בעיבוד רך כדי להגיב במהירות לשינויים בתכנון - גמישות זו חיונית בשלב האימות של-התכנון האיטרטיבי, שבו עיצוב עשוי להתעדכן מספר פעמים לפני שהוא יסתיים לייצור המוני, וכל עדכון צריך להיות מסובב במהירות ללא עיכוב של כלי חדש.
התאמה לתעשייה והבטחת איכות
יישומי תעשייה-בדיוק גבוה:תעשיות כגון תעופה וחלל, גז טבעי וכלי מכונות דורשות דיוק חלקים גבוה במיוחד, המחייבות את התצוגה הגרפית ופונקציות הפיצוי האוטומטיות של מרכז העיבוד כדי להבטיח שסובלנות ממדי תישאר בטווח המיקרון. במגזרים אלה, אפילו חריגות קלות עלולות לפגוע בהתאמה להרכבה או בביצועים הפונקציונליים, ולכן מחקרי יכולת תהליכים ובקרת תהליכים סטטיסטית ממוקמים לרוב על גבי הדיוק המובנה של המכונה כדי לוודא שהסובלנות נשמרת באופן עקבי לאורך רצף ייצור, לא רק בחלק מדגם בודד.
אימות דגם-ידני:לפני עיבוד של חלקים קטנים ומדויקים, יש לייצר דגמים ידניים-(אב-טיפוס) לבדיקות פונקציונליות, תוך הימנעות מפגמי עיצוב בייצור המוני. לדוגמה, בתעשיית בניית הספינות, מערכות צנרת מורכבות מאומתות לעתים קרובות עבור היתכנות הרכבה באמצעות -דגמים ידניים - בניית אב טיפוס פיזי מאפשרת למהנדסים לבדוק בעיות הפרעות, שחרור גישה והתאמה שעלולות להיות קשה ללכוד במלואן ב-CAD בלבד, במיוחד במכלולים צפופים או צפופים מאוד.
מערכת מעקב איכותית:הקמה מערכת רישום נתוני תהליך, בשילוב ממשק הפעלה גרפי, כדי להשיג מעקב מלא- באיכות התהליך מחומר הגלם למוצר המוגמר. מערכת כזו מאפשרת לעקוב אחר כל בעיית איכות שהתגלתה במורד הזרם - גם לאחר שחלק נכנס להרכבה או לשירות שטח - אל המכונה הספציפית, הכלי, הגרסה הספציפית של התוכנית והמפעיל האחראי על אותה ריצת ייצור, וזה לא יסולא בפז עבור ניתוח סיבות-שורש ושיפור מתמיד.
תקנים תפעוליים ותחזוקת בטיחות
ניהול כלים:בעת שימוש במגזיני כלים ובפונקציות אוטומטיות של החלפת כלים-, יש לבדוק את שחיקת הכלים באופן קבוע כדי למנוע שגיאות עיבוד או נזק לציוד שנגרם כתוצאה משבירת הכלים. כלי שבור או שחוק יתר על המידה שלא מזוהה יכול לא רק להרוס את החלק בתהליך, אלא, במקרים חמורים יותר, לפגוע בציר או במתקן, ולהפוך בעיה קלה של חומרים מתכלים לזמן השבתה משמעותי.
כיול ציוד:בצע באופן קבוע כיול דיוק של שלושה-צירים במרכז העיבוד כדי להבטיח דיוק מיקום במהלך הצמדה מרובה-צירים. סחף כיול יכול להצטבר בהדרגה ולהיעלם מבלי לשים לב עד שחלקים מתחילים להיכשל בבדיקה, כך שמרווח כיול מתוזמן - ולא ריאקטיבי בלבד - עוזר לתפוס סטיות קטנות לפני שהן משפיעות על איכות הייצור.
הגנה בטיחותית:על המפעילים ללבוש ציוד מגן ולהימנע ממגע עם רכיבים מסתובבים; יש להתקין וילונות אור בטיחותיים באזור העיבוד כדי למנוע אתחול בשוגג. אמצעי הגנה אלו חשובים במיוחד סביב תאים אוטומטיים עם זרועות-החלפת כלים ותנועה מרובת-צירים, כאשר רכיבים נעים עשויים שלא תמיד להיות ברורים למי שעומד בקרבת מקום.
תַקצִיר
על ידי יישום השיקולים שלעיל, עיבוד חלקים מכאניים בפרופיל אלומיניום יכול להשיג את יעדי הייצור של יעילות גבוהה, דיוק גבוה ועלות נמוכה, תוך עמידה בדרישות של התאמה אישית מותאמת אישית ודרישות ספציפיות לתעשייה-. חמשת התחומים האלה - יכולת ציוד, גמישות תהליכים, אופטימיזציה של עלויות, הבטחת איכות- ספציפית לתעשייה ובטיחות תפעולית - זוכים להתייחס בצורה הטובה ביותר כמערכת מחוברת: יכולת הציוד הנכונה מאפשרת את גמישות התהליך הדרושה לעבודות-אצווה גדולות וקטנות-, שהגמישות, בתורה, תלויה ביעילות האישית והופכת את הכל ליעילות אישית, על משמעת תפעולית עקבית ונהלי בטיחות כדי להישאר בר קיימא לאורך זמן.