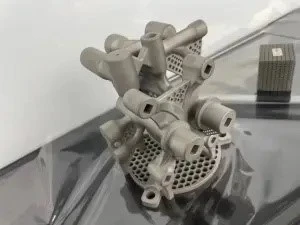
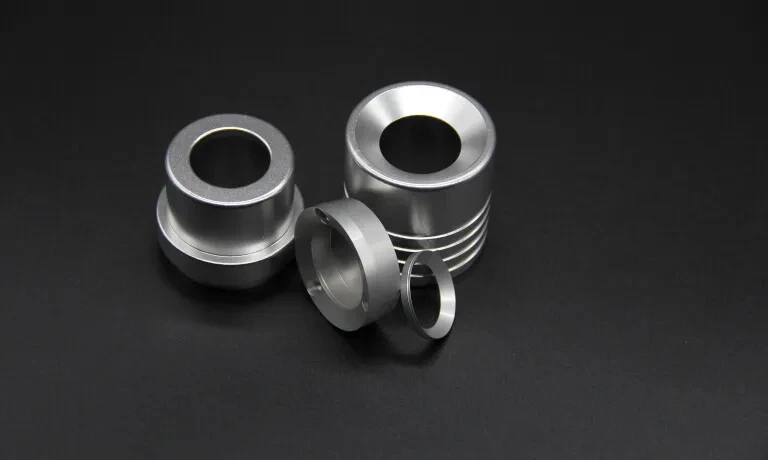
יישומי הדפסת תלת מימד מתכת בתעשיית המוליכים למחצה מתמקדים ברכיבים הדורשים דיוק גבוה, מורכבות גבוהה וניקיון גבוה. זה יכול לפתור נקודות כאב שייצור חיסור מסורתי לא יכול להשיג, כגון מבנים מורכבים משולבים ויצירת תעלות זרימה מדויקות. זה מכסה בעיקר ארבעה תרחישי ליבה עיקריים. בתעשייה שבה דיוק בקנה מידה ננומטרי-, סביבות- נקיות במיוחד ויציבות תרמית קובעים ישירות את התפוקה ואת ביצועי המכשיר, ייצור תוסף מציע חופש עיצובי שעיבוד שבבי, יציקה או ריתוך רגילים פשוט לא יכולים להשתוות אליו. על ידי הפעלת חלקים מונוליטיים עם מאפיינים פנימיים, גיאומטריות-מתואמות לטופולוגיה ותכונות חומר המותאמות לשלבי תהליך ספציפיים, הדפסת מתכת תלת-ממדית עוברת בהתמדה מיצירת אב טיפוס לכלי ייצור מוסמכים ותתי-מערכות קריטיות.
כלים ודיוק גבוהים-
אביזרי תהליך של ופל
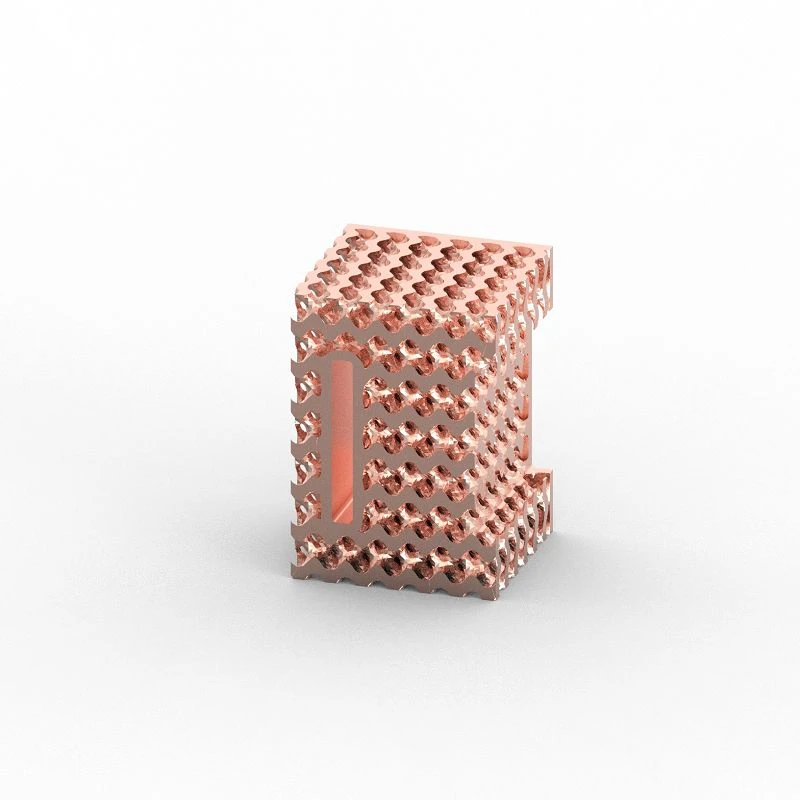
אביזרי הידוק ואקום לתהליכי ניקוי, תחריט ופוטוליתוגרפיה של פרוסות. 3הדפסה D מאפשרת יציקה משולבת של מבני הידוק ללא פערי חיבור, הימנעות מהצטברות לכלוך במתקנים שחבורים מסורתיים, עומדים בדרישות בקרת חלקיקים של ISO 14644-חדרים נקיים מוליכים למחצה. חומרים נפוצים: נחושת ללא-חמצן (מוליכות תרמית גבוהה), סגסוגת אלומיניום 6061 (קל משקל), או נירוסטה לא מגנטית.
מתקנים אלה חייבים לשמור על מיקום פרוסות מדויק תוך שהם נשארים ללא חלקיקים-שיוצרים תפרים או שאריות כלואות. עיצובים מודפסים משולבים מבטלים את החריצים המיקרוסקופיים הטמונים במכלולים מרובי- חלקים, ומפחיתים את הסיכון לזיהום שעלול להוביל לפגמים בצמתים מתקדמים. נחושת נטולת -חמצן מועדפת במקומות שבהם יש צורך בהעברת חום מהירה כדי לייצב את טמפרטורת הפרוסות במהלך ניקוי רטוב אגרסיבי או חשיפות פלזמה; אלומיניום 6061 מפחית מסה עבור רובוטים לטיפול במהירות גבוהה-; ופלדות אל-חלד שאינן-מגנטיות מונעות הפרעה לשדות מגנטיים או אלקטרוסטטיים רגישים בתוך תאי תהליך. גימורי פני השטח לאחר ליטוש מגיעים באופן שגרתי לערכי Ra נמוכים מספיק כדי לספק את תקציבי החלקיקים בחדר נקי מסוג Class 1–Class 10.
בסיסי צ'אק אלקטרוסטטי מותאמים אישית, שיכולים לשלב חריצי אלקטרודה פנימיים ותעלות קירור, לשפר את יציבות הספיגה של פרוסות ואחידות תרמית במהלך תהליכים, ולהפחית את עיוות הפרוסים.
צ'אקים אלקטרוסטטיים (ESCs) הם קריטיים להחזקת פרוסות שטוחות תחת ואקום והספק RF גבוה. על ידי הדפסת חריצי אלקטרודה ומעברי קירור קונפורמיים בחתיכה אחת, היצרנים משיגים כוח הידוק אחיד יותר ובקרת טמפרטורה הדוקה יותר על פני הפרוסות. זה מפחית את הלחץ והקשת המקומיים, שהם בעלי ערך במיוחד עבור פרוסות דקות או גדולות בקוטר- המשמשים בייצור לוגיקה וזיכרון מתקדמים. היכולת למקם תעלות קירור מיקרומטרים בלבד ממשטח המגע של הפרוסים מקצרת עוד יותר את זמני התגובה התרמית בהשוואה ל-ESC במכונה קונבנציונלית המסתמכות על תעלות קדומות או מולחמות.
גופי בדיקה ואריזה של מוליכים למחצה
מתקנים לתחנות בדיקה וצריבה-בשקעי בדיקה לבדיקת שבבים. מאפשר יציקה משולבת של מערכי בדיקה מורכבים, מבטיח דיוק מרווחי בדיקה ברמת ±0.005 מ"מ, מתאים לצורכי בדיקת שבבי אריזה בצפיפות- גבוהה.
ככל שצפיפות האריזה עולה עם אינטגרציה של 2.5D ותלת מימד, כרטיסי בדיקה ושקעי בדיקה חייבים לשמור על דיוק מיקום ברמת מיקרון על פני אלפי נקודות מגע. ייצור תוספי מתכת מאפשר להדפיס את כל מבנה התמיכה של מערך הבדיקה כגוף אחד קשיח, תוך מזעור ערימות סובלנות מצטברות- המתרחשות כאשר חלקים נפרדים מורכבים. המתקנים המתקבלים מספקים כוח מגע עקבי וביצועים חשמליים על פני אלפי טאצ'דאונים, ותומכים בבדיקות-תפוקה גבוהה של התקני גובה-עדינים.
ראשי ריתוך בסיסים להצמדת- שבב ותיל, עם קשיחות גבוהה ועמידות בפני שחיקה, הפחתת שיעורי קיזוז ההדבקה ושיפור תפוקת האריזה.
כלי הדבקה מתנסים ברכיבה מכנית ותרמית חוזרת ונשנית. בסיסים מודפסים המיוצרים מפלדות כלי מתקשות או מסגסוגות כרום-קובלט מספקים את הקשיחות הדרושה כדי לשמור על קצות ההדבקה על המטרה תוך התנגדות לבלאי שוחק מאנרגיה קולית ומגע חוזר. ניתן להוסיף גם תכונות קירור משולבות כדי לייצב את הטמפרטורה בממשק החיבור, לשפר עוד יותר את חלון התהליך ואת התפוקה הראשונה-.
רכיבי ליבה לניהול תרמי
גופי קירור משולבים עבור התקני כוח RF ומודולי IGBT. יכול להדפיס מבנים עם-תעלות קירור ספירליות או סריג מובנות שיכולות להתאים ישירות לפני השטח של מקורות חום. בהשוואה למבני תעלות שנקדחו באופן מסורתי, ניתן להפחית את ההתנגדות התרמית ב-20%-40%, ללא התנגדות תרמית נוספת מחיבורי ריתוך.
התקני כוח במגברי RF, כונני מנוע ומודולי כוח יוצרים חום מקומי אינטנסיבי. גופי קירור קונבנציונליים מסתמכים על תעלות קדומות או ערימות סנפיר מלוכדות המציגות ממשקים ומגבלות גיאומטריות. ייצור תוסף מציב מעברי נוזל קירור ישירות אל משטח חיבור התבנית בדפוסי ספירלה, פינים- או סריג אופטימליים, ממקסם את שטח הפנים וממזער את אורך נתיב ההולכה. היעדר חיבורי הלחמה או ריתוך מבטל מחסומים תרמיים ונקודות דליפה פוטנציאליות, מה שתורם להפחתה הנמדדת בהתנגדות התרמית הכוללת. יתרונות אלו מתורגמים לצפיפות הספק גבוהה יותר, חיי מכשיר ארוכים יותר ועיצובי מודולים קומפקטיים יותר.
בסיסי קירור מדויקים למכונות ליתוגרפיה וציוד תחריט. מאפשר יצירת תעלות משטח עקומות לא סדירות, העונות על צרכי בקרת טמפרטורה-בדיוק גבוה, הימנעות עיוות תרמי המשפיע על דיוק הדפוס במהלך עיבוד פרוסות.
בליטוגרפיה קיצונית של-אולטרה סגול (EUV) ובכלי תחריט מתקדמים, אפילו שיפועי טמפרטורה בתת- מעלות יכולים לשנות ממדים קריטיים או לגרום לשגיאות שכבה. לוחות קירור מודפסים עוקבים אחר קווי המתאר המדויקים של רכיבים אופטיים או תאיים, ומספקים מיצוי חום אחיד היכן שהוא נחוץ ביותר. היציבות התרמית המתקבלת עוזרת לשמור על רמת הננומטר-ברמת הדיוק המכאני והאופטי הנדרש לצמתים מובילים-.
חלקי מבנה מדויקים משולבים
אפקטורי קצה וזרועות משותפות של רובוטים להעברת רקיק. 3הדפסת D מאפשרת יציקה משולבת של מבנים חלולים קלים ודאטוני הרכבה-בדיוק גבוה, הפחתת שגיאות הרכבה, שיפור דיוק התנועה וחיי השירות של הציוד.
רובוטים לטיפול ב-פרקים חייבים לשלב קשיחות גבוהה עם מסה נמוכה כדי להשיג תנועה חופשית-מהירה של רטט בתוך סביבות ואקום. סריג אופטימלי-לטופולוגיה או זרועות מודפסות חלולות מפחיתות את האינרציה תוך שמירה על קשיחות. משטחי נתונים משולבים ומאפייני הרכבה מבטלים את הצורך ביישור משני של חלקים מעובדים מרובים, הידוק יכולת החזרה של המיקום והארכת חיי המיסב והמפעיל על ידי הפחתת עומסים דינמיים.
אוגנים בצורת-מיוחדים ומפרקי צנרת עבור תאי ואקום. מאפשר יציקה משולבת של ממשקים מורכבים, הימנעות מסיכוני דליפה מריתוך מסורתי, עמידה בדרישות ואקום גבוהות במיוחד של 10^{-9} Torr עבור מערכות ואקום מוליכים למחצה.
תקינות ואקום-גבוהה במיוחד- אינה ניתנת- למשא ומתן. אוגנים ואביזרים מודפסים מרובי-צירים יכולים לשלב אטמי קצוות-, גיאומטריות יציאות מורכבות ונתיבות זרימה פנימיות בחתיכת מתכת רציפה אחת, תוך הסרת תפרי ריתוך שהם מקורות נפוצים לדליפות וירטואליות או להוצאת גז. עיבוד נאות שלאחר- ובדיקת דליפות מבטיחים שרכיבים אלה מחזיקים בצורה מהימנה 10^{-9} Torr או יותר.
רכיבים פונקציונליים מיוחדים
רכיבי אלקטרודה להשתלת יונים וציוד תחריט פלזמה. מודפס בחומרים עמידים ל-טמפרטורה וקורוזיה- גבוהים כגון טונגסטן ומוליבדן, המאפשרים יצירת מבנה כליאת פלזמה מורכבת, המתאימה לסביבות תחריט פלזמה קשות.
אלקטרודות פלזמה- צריכות לשרוד הפצצת יונים, התקפה כימית ומחזוריות תרמית תוך שמירה על שליטה גיאומטרית מדויקת על מעטפת הפלזמה. ניתן להדפיס מתכות עקשניות כגון טונגסטן ומוליבדן, שבאופן מסורתי קשה לעיבוד לצורות מורכבות, לתוך רשתות כליאה מורכבות, מגני פאראדיי או אלקטרודות לראש מקלחת. החלקים המתקבלים משלבים את תכונות החומר הנדרשות עם גיאומטריות אופטימליות של פלזמה- המשפרות את אחידות התהליך ואת משך חיי הרכיב.
חרירי הלחמה- מיוחדים לאריזת מוליכים למחצה. מאפשר מערכי פתחי יציאת הלחמה-בדיוק גבוה ויצירת תעלות פנימית, מתאים לצורכי אריזת מפרקי הלחמה ב-צפיפות- גבוהה, משפר את יעילות האריזה ועקביות מפרקי הלחמה.
תהליכי אריזה מתקדמים של-היפוך-עדינים דורשים חרירים המספקים נפחי הלחמה עקביים דרך עשרות או מאות פתחים מרווחים במדויק. ייצור תוסף מייצר קצות פתחים מרובי- אלה עם סעפת פנימית המשווה זרימה, מפחיתה את השונות בגובה מפרקי הלחמה ובנפח על פני המערך ומאפשרת תפוקה גבוהה יותר עם פחות התאמות תהליך.
דרישות התאמה לתעשייה ועיבוד{0} לאחר
בחירת החומרים חייבת לעמוד בדרישות הניקיון והתאימות של תעשיית המוליכים למחצה, תוך מתן עדיפות לחומרי מתכת לא-מגנטיים, עם-תנודות נמוכה, העומדים בתקני ROHS ו-SEMI S2.
אסור שכל חומר שהוכנס למוצר יהפוך למקור לזיהום מתכתי, הפרעות מגנטיות או יציאת גז. לכן סגסוגות מאושרות נבדקות לחדירות מגנטית, רמות שאריות של זיהומים ותאימות להנחיות הסביבה, הבריאות והבטיחות של SEMI S2, כמו גם הגבלות ROHS על חומרים מסוכנים.
לאחר ההדפסה נדרשים תהליכים כגון דה-binding, sintering, התזת חול, ליטוש מדויק וניקוי קולי כדי להסיר שאריות אבקה בנקבוביות פנימיות ומזהמים פני השטח. זיהוי דליפת ספקטרומטריית הליום משמש לאימות איטום, ומבטיח עמידה בדרישות הניקיון של סדנת מוליכים למחצה.
העיבוד שלאחר-הכרחי כמו שלב ההדפסה עצמו. יש להסיר אבקה שארית הכלואה בתעלות פנימיות או בחספוס פני השטח שעלול להשיל חלקיקים. ניקוי רציף, גימור משטח ובדיקות דליפות קפדניות מאשרים שכל חלק עומד בתקני תקינות החלקיקים, יציאת הגזים ושלמות הוואקום של חדרי ניקיון מודרניים מוליכים למחצה לפני שהוא יוצא לשימוש.
יחד, אזורי יישום אלה ממחישים כיצד ייצור תוסף מתכת נותן מענה לדרישות התובעניות ביותר של תעשיית המוליכים למחצה לדיוק, מורכבות, ניקיון וביצועים תרמיים. ככל שנתוני הסמכת תהליכים מצטברים ושרשראות אספקת האבקה מתבגרות, הטכנולוגיה צפויה להתרחב עוד יותר לחומרה קריטית-לייצור, לתמוך בנסיעה המתמשכת לעבר צמתים קטנים יותר, תפוקות גבוהות יותר וייצור יעיל יותר.