אם אתה מנהל ייצור עבור ספק חלקי רכב, אתה כבר יודע את התסכול. בית מנוע חדש או רכיב טורבו נוחת על הרצפה. מכונות 3-הצירים שלך זקוקות לארבע או חמש הגדרות רק כדי להגיע לכל פרצוף ולחתך. בכל פעם שהחלק אינו מהדק ומתהפך, מתגנבת פנימה שגיאה קטנה. עד שהוא מגיע לבדיקה הסופית, ערימת הסובלנות אכלה את השוליים שלך, גרוטאות מטפסות, והלקוח כבר שואל מדוע המשלוח שוב מאחר.
זו הסיבה המדויקת שיותר יצרני OEM וספקי Tier-1 מעבירים את עבודת כרסום CNC המדויקת ביותר שלהם אל מכונות 5 צירים. לא מדובר בקניית הציוד החדש ביותר עבור החוברת. מדובר בקיצוץ מספר הפעמים שנוגעים בחלק, לשמור על כל תכונה נעולה לנתון המקורי, ולספק חלקים בעלי סובלנות הדוקה ללא הדרמה הרגילה.
הבעיה האמיתית עם כרסום 3 צירים מסורתי עבור חלקי רכב
הגדרות מרובות יוצרות יותר מקום לטעויות
כל -מתקן מחדש מציג שגיאת רילוקיישן קטנה - בדרך כלל 0.025–0.13 מ"מ. במארז תיבת הילוכים או בית מנוע EV שזקוק לתכונות בחמישה צדדים, השגיאות הללו מצטברות במהירות. ספק אחד שאיתו עבדנו ראה 0.18 מ"מ של שגיאה מצטברת על פני שנים עשר מיקומי קדח; כמעט מחצית ממנו הגיע ממשמרות בהרכב. כאשר ההדפסה דורשת מיקום אמיתי בתוך 0.05 מ"מ, הערימה הזו- הופכת לגרוטאות או עיבוד יקר.
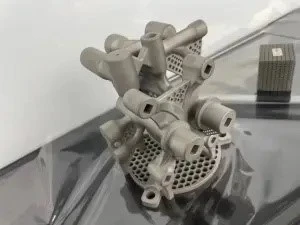
גיאומטריות מורכבות ש-3 צירים פשוט לא יכולות להגיע אליהן בצורה נקייה
בתי מנוע עם גלריות שמן פנימיות, גלגלי מגדשי טורבו, מפרקי מתלים דקים-אלומיניום ותעלות הקירור בתוך מבני מנוע EV, כולם בעלי חתכים תחתונים, זוויות מורכבות או משטחים חופשיים-מתמשכים. מכונה בעלת 3 צירים זקוקה לראשי זווית מיוחדים ולמספר מתקנים או מותירה שלבים וגימור משטח לא עקבי. התוצאה היא זמני מחזור ארוכים יותר, פעולות משניות נוספות ואיכות המשתנה מאצווה לאצווה.
בקיצור, ככל שאתה צריך יותר הגדרות, כך קשה יותר לשמור על עקביותכרסום סובלנות גבוההתוצאות על פני ריצת ייצור.
מה עושה עיבוד 5 צירים שונה (באנגלית פשוטה)
מכונת 3-צירים מזיזה את הכלי למעלה-למטה, שמאלה-ימינה ולפנים מאחור. מכונה בעלת 5 צירים מוסיפה שני צירים סיבוביים כך שהחותך (או החלק) יכול להטות ולהסתובב. הכלי יכול להתקרב לחומר העבודה כמעט מכל כיוון כשהחלק נשאר נעול במתקן אחד.
הגדרה אחת, זוויות מרובות - למה זה חשוב לכרסום CNC מדויק
מכיוון שהחלק לעולם לא יוצא מהנתון המקורי, כל חור, פנים וקונטור נחתכים ביחס לאותה נקודת אפס. דיוק מיקום בין תכונות נשאר בתוך יכולת החזרה של המכונה עצמה במקום לצבור שגיאות מתקן. גישת ההגדרה היחידה-היא הבסיס המעשי של אמיןכרסום CNC מדויקעל חלקים מורכבים.
מאיפה כרסום סובלנות גבוהה מגיע למעשה
סובלנות גבוהה לא מופיעה בצורה קסומה מכיוון שלמכונה יש צירים נוספים. זה נובע מהסרת המשתנים שהורסים דיוק - מחדש-, הבדלים תרמיים בין מכונות וטיפול במפעיל. כאשר הכל קורה בתהליך אחד מתמשך, המכונה יכולה לשמור על זוויות חיבור כלי עבודה טובות יותר, כוחות חיתוך נמוכים יותר וגימור משטח עקבי יותר. התוצאה היא מדויקת יותר-במיקום ודיוק צורה ללא מאמץ הרואי מצד המפעיל.
מדוע חברות רכב זקוקות לכך במיוחד
עיצובי הרכב הולכים ונעשים מורכבים יותר בעוד אילוצי המשקל והאריזה מתהדקים. החלקים המועילים ביותר כוללים:
רכיבי ראש מנוע ו-צילינדר עם מעברי נוזל קירור ושמן מורכבים
בתי הילוכים ודיפרנציאלים שצריכים יישור קדח מדויק
מגדשי טורבו ומדחסים עם משטחים אווירודינמיים-חופשיים
בתי מנוע EV, תומכי סטטור ואיברי סוללה מבניים-
מפרקי מתלי אלומיניום קלים משקל, זרועות בקרה וסוגרי חיישן
תושבות חיישנים משולבות ופלטות ניהול-תרמיות המתאימות כרכיבי כרסום מורכבים
במעבר לכלי רכב חשמליים, רבים מהחלקים הללו משלבים אלומיניום דק-בקיר עם סובלנות גיאומטרית הדוקה. שירותי כרסום מרובי-צירים מאפשרים ליצרנים לעבד את כל החלק בהגדרה אחת או שתיים, תוך שמירה על הקשר בין תכונות קריטיות וקיצוץ זמן ההובלה הכולל.
הנתונים מאחורי המשמרת
מחקר שוק מראה באופן עקבי צמיחה מתמדת בציוד 5 צירים בגלל הדרישות הללו. שוק מרכזי עיבוד CNC 5-צירים העולמי צפוי להתרחב ב-CAGR של כ-6-8% במהלך השנים הקרובות, כאשר פלח הרכב מהווה כ-25-30% מהביקוש. האימוץ חזק במיוחד באזורים עם ייצור EV כבד מכיוון שלא ניתן לייצר ביעילות את הגיאומטריה של בתי מנוע, מארזי סוללות ויציקות מבניות על ציוד 3 צירים קונבנציונלי.
חנויות שמעבירות עבודת רכב-בדיוק גבוה לפלטפורמות מרובות-צירים מדווחות בדרך כלל על הפחתות הגדרות של 50-75%, ירידה בתעריף-של 70% או יותר בחלקים מורכבים, ושיפורי-זמן מחזוריים שיותר מקזזים את שיעור-השעות הגבוה של המכונה. המספרים כבר אינם תיאורטיים - הם מופיעים בבירור בדפוסי הרכישה של יצרני OEM וגם של ספקי ה-Tier-1 שלהם.
תיאור מקרה - כיצד Sunhingstones פתרו בעיית סובלנות אמיתית
ספק Tier-2 בינוני בגודל-ייצר מארז מנועים מאלומיניום עבור יצרן OEM אירופאי. השרטוט דרש מספר קדחים קריטיים ופרפני הרכבה שהוחזקו במיקום אמיתי של ±0.02 מ"מ ביחס לנתון משותף. בתאי 3-הצירים הקיימים שלהם, החלקים היו צריכים ארבע הגדרות. שגיאה מצטברת דחפה את תוצאות המיקום האמיתי עד לקצה הסובלנות (ולפעמים נגמר). תפוקת המעבר הראשון עמדה על 82%-85%, והבדיקה הנוספת בתוספת העיבוד החוזרת הגדילה את האספקה בכמעט שבועיים בכל אצווה.
סקרנו את התהליך יחד איתם והצענו גישת הגדרה- יחידה על מכונת 5- צירים בו-זמנית עם בדיקה תוך כדי תהליך. הריק הוצמד פעם אחת על מתקן ייעודי שחשף את כל המשטחים הנדרשים. התוכנית עיצבה כל קדח, פנים ותכונת הרכבה מאותה נקודת אפס, כאשר הגשושית בודקת מידות קריטיות לפני שהסיום עובר.
לאחר מגרשי הייצור הראשונים התוצאות היו ברורות:
יכולת המיקום האמיתי- עברה מ-Cpk 0.9 בערך לטווח של 1.5-1.7
תשואת-המעבר הראשון עלתה מעל 97%
הזמן הכולל מחלק ריק לסיום (כולל התקנה) ירד בקצת יותר מ-40%
מאגר המשלוח של שבועיים התאושש, והלקוח הגדיל את נפח ההזמנות
שום דבר אקזוטי לא נדרש - רק הסרת הערימה-שנכללה בתהליך הישן.
כיצד לבחור את יצרן/מפעל כרסום CNC המתאים
כאשר אתה מתחיל לחפש יצרן אמין של כרסום CNC או מפעל כרסום CNC לעבודות רכב, התמקד ביכולת מעשית ולא בשפה שיווקית. להלן רשימת בדיקה קצרה שהוכחה שימושית:
הסמכות ומערכות איכות - ISO 9001 הוא קו הבסיס; IATF 16949 או מערכת איכות רכב מקבילה מועדפת מאוד.
ציוד וקיבולת של 5-צירים בפועל - שאל את רשימת המכונות, כוח הציר והאם זמינים בו-זמנית חמישה צירים (לא רק 3+2).
נתוני יכולת עיבוד - בקש תוצאות עדכניות של Cpk או PpK על חומרים וסובלנות דומים.
יצירת אב טיפוס ומהירות-מאמר ראשון - האם הם יכולים להפוך חלק חדש בימים ולא בשבועות?
אמינות מסירה-באצווה - תסתכל על-היסטוריית המסירה בזמן וכיצד היא מטפלת בהגדלות נפח.
חומר וטווח תהליכים-משניים - אלומיניום, פלדה, נירוסטה והיכולת לתאם טיפול בחום,-אילגון או ציפוי מבלי לאבד שליטה במימד.
תמיכה הנדסית - האם הם מציעים משוב DFM מעשי שיכול להפחית את העלות או לשפר את יכולת הייצור לפני חיתוך השבב הראשון?
שותף טוב יענה על נקודות אלו בנתונים ובדוגמאות ולא בטענות כלליות.
השוואה: 3-צירים לעומת 5-צירים עבור חלקי רכב טיפוסיים מדויקים
|
אַספֶּקט |
3 צירים מסורתיים |
עיבוד CNC 5 צירים |
|
מספר הגדרות |
3-6 אופייניים לחלקי פנים מרובי- |
בדרך כלל 1 (לפעמים 2) |
|
ערימת סובלנות-מגדילה את הסיכון |
גבוה - כל תיקון-מוסיף שגיאה |
נמוך – נתון יחיד נשמר |
|
יכולת לחתוך חתכים ומשטחים חופשיים- |
מוגבל או דורש כלי עבודה מיוחדים |
גישה ישירה מזוויות כלי אופטימליות |
|
זמן מחזור בחלקים מורכבים |
ארוך יותר בשל ריבוי פעולות וטיפול |
לעתים קרובות 30-60% קצר יותר בסך הכל |
|
תשואה-ראשונה בעבודת סובלנות הדוקה- |
משתנה, לרוב 80-90% |
בדרך כלל 95%+ כאשר התהליך יציב |
|
הכי מתאים ל |
חלקים מנסרים פשוטים, שטוחים-בנפח גבוה |
רכיבי כרסום מורכבים, חלקי רכב בעלי סובלנות גבוהה- |
שאלות נפוצות
ש: למה משמש עיבוד CNC 5 צירים בתעשיית הרכב?
ת: הוא משמש לבתי מנוע ותיבת הילוכים, רכיבי טורבו, מבני מנועי EV, חלקי מתלים קלים מאלומיניום, תושבות חיישן וכל רכיבי כרסום מורכבים אחרים הדורשים גישה מרובה-פנים וסובלנות גיאומטרית הדוקה בהגדרה אחת.
ש: כיצד עיבוד 5 צירים משפר את דיוק הסובלנות?
ת: על ידי השלמת כמעט כל עיבוד שבבי בהידוק אחד, זה מבטל את שגיאות המיקום המצטברות עם מספר הגדרות. תכונות נשארות בהתייחסות לנתון המקורי, כך שסובלנות אמיתית של-מיקום וצורות הופכות להרבה יותר קלות להחזיק בעקביות.
ש: האם כרסום 5 צירים יקר יותר מאשר 3 צירים?
ת: תעריף השעות של-המכונה גבוה יותר, אבל העלות הכוללת לחלק נמוכה יותר לרוב בגלל פחות הגדרות, פחות גרוטאות, זמני אספקה קצרים יותר והפחתת פעולות משניות. בחלקי רכב מורכבים יתרון העלות נטו מופיע בדרך כלל בקבוצות הייצור הראשונות.
ש: אילו חלקי רכב נהנים יותר ממרכיבי כרסום מורכבים?
ת: חלקים עם משטחים- חופשיים, חתכים תחתונים, זוויות מורכבות או מספר נתונים קריטיים - במיוחד בתי מנוע EV, רכיבי מגדש טורבו, תושבות מבניות משולבות וחלקי מארז אלומיניום קלים.
ש: איך אני מוצא יצרן כרסום CNC אמין עבור חלקי רכב?
ת: חפש אישור IATF 16949 (או שווה ערך), רשימת מכונות ברורה של חמישה-צירים, יכולת תהליכים מתועדת בעבודה דומה, אספקה מהירה של אבות טיפוס, ורקורד מוצק של אספקה- בזמן. בקש דוגמה של יכולת עדכנית על חלק קרוב לשלך.