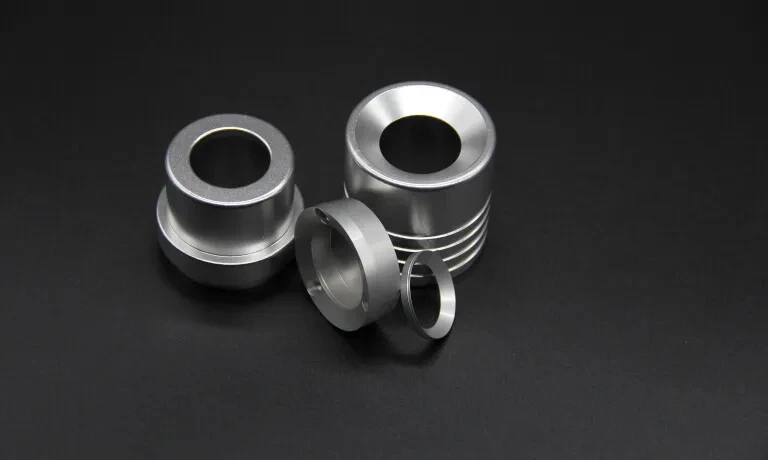
בחלל, כמה מיקרונים של שגיאה גיאומטרית יכולים להפוך פיר מעובד בצורה מושלמת למקור של רטט, רעש וכשל מוקדם. לאחר ההרכבה, קואקסיאליות או עגולות-מ-מפרט מופיעה לעתים קרובות כרעש חריג בתא הטייס, בלאי מואץ של מיסבים או דליפת אטם המאלצת עבודות חוזרות יקרות והחלקות לוח זמנים. ניתן להימנע מבעיות אלו כאשר חלקי חרטת CNC מדויקים מיוצרים עם בקרת התהליך הנכונה מההתחלה.
חלקי סיבוב CNC מדויקים מהווים את עמוד השדרה של מכלולים מסתובבים-פירי טורבינה, רכזי מפעיל, פיני גלגלי נחיתה- ורוטורי משאבה. קבלת קואקסיאליות ועגלגלות נכונים זה לא נחמד-לקבלת-; זה קובע ישירות אם החלק יפעל בצורה חלקה במהירות גבוהה או הופך לכאב ראש תחזוקה. יצירה זו עוסקת בסיבות המעשיות שבגללן שני המאפיינים הגיאומטריים הללו חשובים, כיצד הם נשלטים ונמדדים, ומה בעצם עושים ספקים מנוסים כדי להחזיק אותם על רכיבי סיבוב סובלנות הדוקה.
קואקסיאליות: מדוע צירים חייבים בשורה

קואקסיאליות פירושה שהצירים של שני מאפיינים גליליים או יותר חולקים את אותו קו מרכז בתוך אזור סובלנות מוגדר. בפועל, המהנדסים שולטים בו בדרך כלל עם סובלנות מיקום על הקטרים או עם יציאה מעגלית וטוטאלית כאשר החלק יסתובב בשירות. היא מחמירה יותר מריכוזיות פשוטה מכיוון שהיא מסתכלת על כל אורך הציר, לא רק על חתכים- בודדים.
כאשר קואקסיאליות נסחפת על פיר רב-קוטר, התוצאה היא אקסצנטריות. במהירויות הסיבוב שנמצאות במנועי מטוסים ובמפעילים, אפילו היסט של 0.01 מ"מ יוצר כוחות לא מאוזנים העוברים דרך מיסבים וביתים. הרטט עולה, הלחצים המקומיים מטפסים וחיי העייפות יורדים. קוטרי איטום סובלים מדי-אי-יישור מונע לחץ מגע אחיד ומוביל לדליפת נוזלים.
עבור חלקי מפנה CNC מדויקים המשמשים בתעופה וחלל, יעדי קואקסיאליות נופלים בדרך כלל בין 0.005 מ"מ ל-0.015 מ"מ במאפיינים קריטיים. החזקת המספרים הללו דורשת יותר ממכונה טובה. עיבוד עיבוד- יחיד הוא השיטה האמינה ביותר: החלק נשאר מהודק בקולט הידראולי או בין מרכזים בזמן שכל קוטר מסתיים. כוחות החיתוך והחום מנוהלים בזהירות כדי שחומר העבודה לא יסטה או יגדל. מתכנני תהליכים גם צופים במתח שיורי לאחר טיפול בחום, מכיוון שאפילו חלק- מסובב היטב יכול לזוז ברגע שהוא משתחרר מהצ'אק.
עגולות: הצורה שמחזיקה את המיסבים בחיים
העגולות (המעגליות) מגבילה כמה חתך- יכול לסטות מעיגול מושלם. אזור הסובלנות הוא טבעת שנוצרה על ידי שני מעגלים קונצנטריים; המשטח האמיתי חייב להישאר בתוך הטבעת. קוטר יכול למדוד עגולות נכונה ועדיין להיכשל אם הפרופיל הוא אונות או סגלגל.
יומנים מחוץ-מתוך-יומנים עגולים יוצרים טעינה מחזורית על מיסבים. ביישומים במהירות גבוהה-ההשפעה היא מיידית: חום מצטבר, שכבת חומר סיכה מתפרקת והבלאי מאיץ. איזון דינמי גם סובל-חומר שאמור להיות מופץ באופן שווה סביב הציר אינו, כך שמכונת האיזון צריכה להסיר עוד מלאי מאוחר יותר, ולפעמים מעוותת את הגיאומטריה שהושגה זה עתה.
רכיבי סיבוב סובלנות הדוקה עבור תעופה וחלל דורשים באופן שגרתי עגולות של 0.003 מ"מ עד 0.005 מ"מ על קוטרי מיסבים ואטמים. השגת זאת בעקביות פירושה צירים-בדיוק גבוה, כלים חדים עם הגיאומטריה הנכונה, אחיזת עבודה יציבה ותשומת לב להזנה ולעומק החיתוך. בדרך כלל נמנעים משלוש-חבוטי לסת במעברי סיום, משום שהם מציגים לסת; קולטים או מרכזים נותנים תוצאות טובות יותר. אסטרטגיית נוזל הקירור והיציבות התרמית של המכונה עצמה גם ממלאות תפקידים גדולים יותר ממה שחנויות רבות מצפות.
כיצד מאפיינים אלה נמדדים ומצוינים
לא ניתן לאמת קואקסיאליות או עיגול עם מיקרומטר בלבד. נדרש ציוד מיוחד:
בודקי טפסים (מכונות למדידת עגולות) מסובבים את החלק על ציר-בדיוק גבוה בזמן שחרט ממפה את הפרופיל הרדיאלי. לאחר מכן תוכנה מחשבת את הערך המינימלי של -אזור או- הריבועים המינימליים.
CMMs עם בדיקות סריקה משחזרות צירים ממספר חתכים- ומעריכים קואקסיאליות ביחס לנתון הנבחר.
בדיקות- בתהליך במחרטת ה-CNC עצמה מאפשרות למכונה למדוד ולפצות לפני פתיחת החלק.
נעשה שימוש במערכות לייזר או אופטיות ללא-מגע כאשר המשטח עדין או הנפחים גבוהים.
תוכניות תעופה וחלל מתייחסות ל-ASME Y14.5 ו-ISO 1101 לפרשנות. חלקים מיוצרים תחת מערכות איכות AS9100 עם יכולת עקיבה מלאה של חומרים ותיעוד-ראשון למאמר (AS9102). מאפיינים קריטיים מקבלים לעתים קרובות 100% בדיקה או בקרת תהליכים מאומתת סטטיסטית. סובלנות אופיינית לחלקי חיתוך CNC מדויקים נמצאים בטווח-המיקרון הנמוך-הדוק יותר באופן ניכר מעבודה תעשייתית כללית-ותוכנית הבדיקה כתובה כדי להתאים את הסיכון של התכונה.
תוצאות אמיתיות-בעולם משירותי מפנה תעופה וחלל
תוכנית אחת לאחרונה כללה פירי מפעילים-בקוטר רב עבור מטוס מסחרי. השרטוט דרש קואקסיאליות של 0.008 מ"מ בין עמודי המיסבים לבין קוטרי האיטום, בתוספת 0.004 מ"מ עגול על כל משטח פונקציונלי. החומר היה סגסוגת אל חלד קשה.
הספק הפעיל את החלקים בהגדרה אחת על מרכז סיבובים קשיח-במשימות, באמצעות קולטים הידראוליים ומרכז חי. חיטוט אדפטיבי מדד כל קוטר לאחר חיספוס והתאים את חיתוך הגימור באופן אוטומטי. החלקים המוגמרים של Precision CNC Turning Parts עמדו בדרישות הגיאומטריות במגרש הייצור הראשון. איזון דינמי אישר את הרטט הרבה מתחת למגבלת המפרט, וקצב העבודה מחדש של הלקוח בקו הייצור ירד מכ-7% ל-1%. גם אמינות החותם בבדיקות סיבולת השתפרה.
סוג זה של תוצאה אופיינית כאשר שירותי מפנה תעופה וחלל מתייחסים לקואקסיאליות ועגלגלות כאל תפוקות תהליך ולא כאל בדיקות שלאחר מחשבות. השילוב של-אסטרטגיית הגדרה יחידה, מדידת-תהליך ופרמטרי חיתוך ממושמעים הופך את רכיבי הפיכת ה-Tight Tolerance Turning Components לחומרה צפויה-מוכנה.
כיוון תעשייה
תעופה וחלל ממשיכה לדחוף את מהירויות הסיבוב גבוהות יותר ומשקל הרכיבים נמוך יותר. במקביל, הרגולטורים ויצרני ה-OEM דורשים יכולת תהליכים הדוקה יותר ועקיבות דיגיטלית מלאה. מכונות מרובות-משימות, ניטור- בזמן אמת וציוד מדידה-מתקדם הופכים לסטנדרט ברצפת החנות עבור כל מי שמספק חלקי חרטת CNC מדויקים. חנויות שעדיין מסתמכות על מספר הגדרות ובדיקה סופית לבדה מתקשות יותר ויותר להישאר תחרותיים ברכיבים מסתובבים קריטיים.
שאלות נפוצות
ש: מדוע הקואקסיאליות והעיגול חשובים כל כך עבור חלקי סיבוב CNC מדויקים בתעופה וחלל?
ת: הם שולטים ברטט, חיי מסב, ביצועי איטום ועמידות בפני עייפות. סטיות קטנות שחולפות בתעשייה הכללית הופכות לרעש, בלאי או דליפה ברגע שהחלק מסתובב במהירויות טיסה.
ש: אילו סובלנות אופייניות לרכיבי סיבוב סובלנות הדוקה?
ת: קטרים קריטיים דורשים לעתים קרובות עגולות של 0.003-0.005 מ"מ וקואקסיאליות של 0.005-0.015 מ"מ. ערכים מדויקים מגיעים מהשרטוט ההנדסי ומפרט התהליך של הלקוח.
ש: כיצד שירותי מפנה תעופה וחלל שומרים על עקביות במספרים אלה?
ת: עיבוד עיבוד- יחיד, אחיזת עבודה קשיחה, חיטוט- בתהליך, פרמטרי חיתוך מבוקרים ואימות סופי על בודקי טפסים או CMM תחת מערכת AS9100.
ש: האם עדיין ניתן לאמת את הגיאומטריה לאחר טיפול בחום או גימור?
ת: כן. מסלולי תהליך רבים כוללים טחינה סופית או שלב סופר-גימור ואחריו מדידה- מחדש כדי לאשר שדיוק הסיבוב הקודם נשמר.
ש: היכן קונים צריכים לחפש ספקים מוכשרים?
ת: בחר שותפים עם ניסיון מוכח בשירותי מפנה תעופה וחלל, נתוני יכולת תהליכים שפורסמו, ורקורד על רכיבי מפנה עם סובלנות הדוקה. סקור את רשימות הציוד, תוצאות התוכנית הקודמות ושיטות הבדיקה לפני הענקת העבודה.
דיוק גיאומטרי בחלקים מסתובבים הוא דרישת בטיחות וביצועים, לא העדפה קוסמטית. כאשר הקואקסיאליות והעיגול נשלטים לאורך כל התהליך, חלקי סיבוב CNC מדויקים מורכבים בצורה נקייה, פועלים בשקט ומחזיקים מעמד לאורך חיי השירות הדרושים למטוס. עבור תוכניות שאינן יכולות לקבל רטט, דליפה או עיבוד חוזר, השותף הנכון לשירותי מפנה תעופה וחלל עושה את ההבדל בין חלק שרק פוגש את ההדפס לבין חלק שמבצע באוויר.
דון בסט הבא שלך של רכיבי חרטת סובלנות הדוקה או בקש פרטי יכולת בדף המוצר של חלקי מפנה CNC מדויקים.