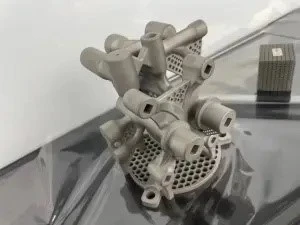
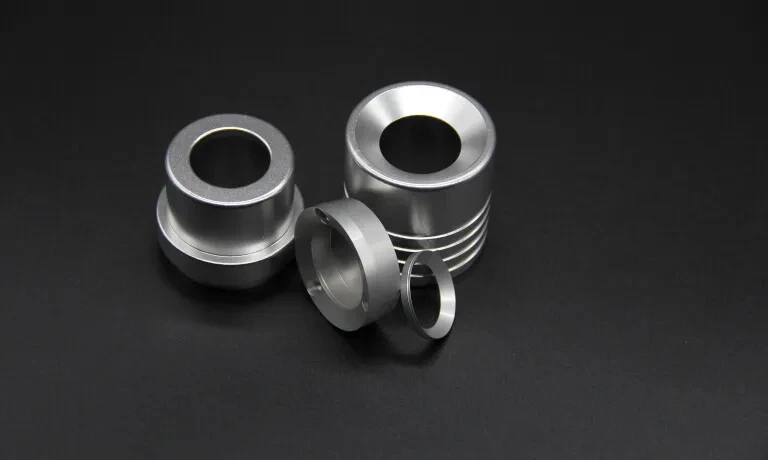
ציור עם חורים בזווית, חללים עמוקים או משטחים מעוקלים מסומן לעתים קרובות כעבודת חמישה-צירים לפני שמישהו סוקר את התהליך. לפעמים זו השיחה הנכונה. במקרים אחרים, יכולת המכונה הנוספת מוסיפה עלות מבלי לשפר את החלק. הערך שלעיבוד 5 ציריםמגיע מגישה טובה יותר לכלי, פחות הגדרות ושליטה הדוקה יותר בתכונות שאחרת היו מפוצלות למספר פעולות.
סוגר שטוח מרוויח מעט ממיקום על מרכז עיבוד של חמישה-צירים. אימפלר, בית מרובה-יציאות, רכיב רפואי דק-או חלק עם מאפיינים בכמה זוויות מורכבות מציג בעיה אחרת. הסרה חוזרת ויישור מחדש במכונה של שלושה-צירים יכולה להוסיף זמן, מתקנים ושונות מיקום. עבור חלקים אלה,שירותי עיבוד cnc 5 ציריםעשוי לפשט את המסלול המלא במקום רק להחליף מכונה אחת באחרת.
מה בעצם עושים חמשת הצירים
חרושת של שלושה-צירים נעה לאורך הצירים הליניאריים X, Y ו-Z. מכונה של חמישה- צירים מוסיפה שתי תנועות סיבוביות, ומאפשרת לכלי להתקרב לחומר העבודה מכיוונים שונים. בהתאם לתכנון המכונה, השולחן עשוי להסתובב, ראש הציר עשוי להטות, או שניהם עשויים לזוז.
אותם צירים סיבוביים מאפשרים לחתוך מספר צדדים של רכיב תוך שמירה על נתון אחד מבוסס. ניתן לייצר חור צדדי, פנים איטום בזווית וכיס עליון מבלי להסיר את החלק ולאתר אותו שוב. פחות הגדרות עוזרות לשמור על היחסים המיקוםיים בין התכונות הללו.
הגדרה אחת לא אומרת שכל חלק של חמישה-צירים עובר ממלאי גולמי לרכיב מוגמר בפעולה אחת ללא הפרעה. חיספוס, הפגת מתח, גישה לצד התחתון, טיפול בחום וגימור סופי עדיין עשויים לדרוש העברות מתוכננות. המטרה היא להסיר מיקום מחדש מיותר תוך שמירה על יציבות התהליך.
3+2 עיבוד שבבי ותנועת חמישה- בו זמנית
המונחעיבוד cnc 5 ציריםמכסה שתי גישות שונות. בעבודה 3+2, הצירים הסיבוביים ממקם תחילה את החלק בזווית נבחרת. לאחר מכן הם נשארים קבועים בזמן שצירי X, Y ו-Z מבצעים את החיתוך. המכונה יכולה לאינדקס לזווית אחרת עבור קבוצת התכונות הבאה.
שיטה זו פועלת היטב עבור חלקים-רב-צדדיים, חורים בזווית, שיפועים ומשטחים שניתן להגיע אליהם מסדרה של כיוונים קבועים. תכנות ואימות הם בדרך כלל ישירים יותר מתנועה בו-זמנית מלאה, וניתן לייצר בצורה יעילה חלקים רבים המתוארים כרכיבי חמישה-צירים בצורה יעילה.
בעיבוד רציף של חמישה-צירים, כל חמשת הצירים יכולים לנוע יחד בזמן שהכלי חותך. זווית הכלי משתנה לאורך הנתיב, מה שהופך את השיטה למתאימה לאימפלרים, להבים, ערוצים זורמים, חתכים תחתונים ומשטחים חופשיים-.
אין להתייחס לשתי השיטות כשמות הניתנים להחלפה. רכיב עם חמישה כיווני עיבוד קבועים עשוי להזדקק למיקום 3+2, בעוד שמשטח אווירודינמי המשתנה בצורה חלקה יכול לדרוש תנועה בו זמנית. אם קונה מציין "חמישה- צירים" מבלי להסביר את דרישת הגיאומטריה או התהליך, הספק עדיין צריך לקבוע איזו גישה הגיונית.
מדוע פחות הגדרות יכולות לשפר את הדיוק
כל הגדרה חדשה מחייבת את הקמת מערכת הקואורדינטות של חלקי העבודה מחדש. מיקום המתקן, איכות הנתונים, חיטוט, הידוק וטיפול מציגים שינויים קטנים. וריאציה בודדת עשויה להיות מקובלת, אך שרשרת של הגדרות יכולה להשפיע על הקשר הסופי בין חורים, פנים ופרופילים.
שקול בית שסתום עם קדח איתור בחזית ומעבר צולב הנכנס מזווית. אם שתי התכונות מעובדות במכשירים נפרדים, הקשר ביניהן תלוי בדיוק של המיקום השני. עם מתאיםכרסום 5 צירים, הכלי יכול להתקרב למעבר הזווית בזמן שהנתון המקורי נשאר פעיל.
קבוצות קטנות יכולות להועיל גם כן. מסלול קונבנציונלי עשוי להזדקק למספר מתקנים ייעודיים לצדדים שונים של החלק. טבלת חמישה-צירים יכולה להחליף חלק מאותם כיווני מתקנים, ולצמצם את זמן ההכנה ואת העלות הקבועה הקשורה לריצה קצרה. החיסכון בפועל תלוי בתוכנית, בהחזקת העבודה ובתוכנית הבדיקה; תעריפי מכונות גבוהים יותר לבדם אינם חושפים את עלות החלק הכוללת.
ציוד חמישה-צירים אינו מבטיח סובלנות הדוקה
מכונה עם חמישה צירים מבוקרים עדיין חותכת חומר אמיתי המוחזק על ידי מתקן אמיתי. גודל חלק, עובי דופן, טווח הגעה לכלי, כוח חיתוך, מתח חומר, טמפרטורה ואי ודאות בבדיקה נשארים חלק מהתוצאה. תצורת המכונה משפרת את בקרת הגישה וההגדרה, אך היא אינה יכולה לגרום לתנאים אלה להיעלם.
Multi-Wins מפרסם סובלנות סטנדרטית של כ-0.025 מ"מ בעמוד השירות הכללי שלו, עם דרישות מחמירות יותר שנבדקות לפי פרויקט. דף העיבוד הרציף שלו מפרט יכולת סובלנות ליניארית בסביבות ±0.0127 מ"מ עבור ציוד ותהליכים נבחרים. עבודות כרסום מדויקות אחרות עשויות לתמוך במאפיינים מקומיים הדוקים יותר כאשר הגיאומטריה, החומר, הקיבוע והמדידה מאפשרים זאת. נתונים אלו שייכים לתנאי הפעלה שונים ואין לאחד אותם להבטחה אוניברסלית אחת.
כאשר ציור דורש ±0.005 מ"מ, השאלה הראשונה היא היכן חלה הסובלנות הזו. קדח קצר, רצפת חלל-עמוקה, קיר דק גדול ופרופיל- חופשי מציגים בעיות שליטה שונות מאוד. ספק מוסמך שלשירותי עיבוד שבבי 5 ציריםיסקור את התכונה והנתון במקום לצטט את המספר הקטן ביותר בציור כאילו הוא מיושם באופן שווה בכל מקום.
סובלנות גיאומטרית ראויה לאותה תשומת לב. פרופיל, מיקום, שטוחות, טווח וניצב עשויים להיות חשובים יותר מממד פלוס-או-מינוס פשוט. תוכנית הבדיקה חייבת להיות מסוגלת לשחזר את מערכת הדאטום המשמשת בשרטוט, אחרת התוצאה המדווחת תהיה קשה לפירוש.
התמצאות בכלי היא חלק מרכזי מהיתרון
חללים עמוקים ומשטחים בעלי זווית מאלצים לעתים קרובות תהליך של שלושה-צירים להשתמש בכלים ארוכים. ככל שתחזק הכלי גדל, הקשיחות יורדת והחותך הופך רגיש יותר לרעידות ולסטייה. התוצאה עשויה להיות פטפוט, גימור גרוע או מחזור שמרני עם חתכים קלים.
תנועת חמישה-צירים יכולה להטות את החלק או הציר כך שחותך קצר יותר יגיע לאותה תכונה. כלי קצר יותר הוא בדרך כלל נוקשה יותר, נותן לתהליך יותר מקום לשלוט בכוח החיתוך ובגימור פני השטח. המתכנת יכול גם להשתמש בצד של כדור או כלי-אף במקום להשאיר את מרכז המהירות-הנמוכה- של הקצה על חומר העבודה.
על משטח חופשי-, כיוון הכלי משפיע על גובה הקצה ועל סימני הכלים הנראים לעין. סִימוּלטָנִיעיבוד 5 ציריםיכול לשמור על זווית מגע טובה יותר ככל שהמשטח משתנה. זה עשוי להפחית את הליטוש הידני, אם כי התוצאה הסופית עדיין תלויה בחותך,-המעבר, ההזנה, החלקת נתיב הכלים והחומר.
הימנעות מהתנגשות הופכת תובענית יותר באותו זמן. קצה הכלי עשוי לנקות את החלק בעוד שהמחזיק, ראש הציר, השולחן הסיבובי או המתקן אינם עושים זאת. הדמיית CAM צריכה לכסות את כל תנועת המכונה, לא רק את נתיב החותך המתוכנת.
חלקים שמתאימים בדרך כלל לכרסום 5 צירים
המועמדים החזקים ביותר עבורכרסום 5 ציריםלשלב מספר כיוונים, משטחים משתנים, גישה קשה או יחסי מיקום קפדניים. דוגמאות אופייניות כוללות אימפלרים, להבי טורבינה, תושבות תעופה וחלל, מפרקים רובוטיים, רכיבי מכשור רפואי, חלקי רכב ביצועיים, חלקי ציוד מוליכים למחצה וביתים מדויקים.
רכיבים אלה עשויים להכיל מאפיינים פנימיים עמוקים, חורי זווית מורכבים-, קירות דקים, חתכים תחתונים או כמה פנים מעובדות הקשורות לנתון אחד. מסלול של חמישה-צירים יכול להפחית את מספר הפעמים שהיחסים הללו מועברים בין מתקנים.
צלחות פשוטות, כיסים פתוחים וחלקים מנסרים רגילים נשארים לרוב מועמדים טובים יותר לציוד של שלושה-צירים או ארבעה-צירים. רכיבים סיבוביים עשויים להיות חסכוניים יותר במחרטת CNC או מרכז טחנת סיבוב-. המכונה הנכונה עוקבת אחר הגיאומטריה; קטגוריית המוצר לא צריכה להכתיב את התהליך לפני שהציור נבדק.
חומר משנה את אסטרטגיית העיבוד
סגסוגות אלומיניום נמצאות בשימוש נרחב במבני תעופה וחלל, אלקטרוניקה, רובוטיקה וציוד אוטומציה. ציונים כגון 6061 ו-7075 שונים בחוזק, מתח שיורי, זמינות והתנהגות גימור. הצעת מחיר מלאה צריכה לציין גם את הסגסוגת וגם את המזג.
סגסוגות טיטניום משלבות חוזק עם מוליכות תרמית נמוכה, כך שחום החיתוך נשאר מרוכז ליד הכלי. זווית כלי נוחה של חמישה-צירים יכולה לעזור בניהול המעורבות, אך מהירות חיתוך, נוזל קירור, ציפוי ונתיב כלים עדיין זקוקים לשליטה זהירה. Inconel וסגסוגות אחרות עמידות חום- מטילות דרישות גבוהות עוד יותר על חיי הכלי וזמן המכונה.
פלדות אל חלד כגון 304 ו-316 יכולות להתקשות-כאשר הכלי משפשף או החיבור הופך לא יציב. חללים עמוקים וחתכים דקים דורשים רצפי חיתוך מתוכננים ונוזל קירור אמין. פלסטיקה הנדסית כמו POM ו-PEEK יוצרים כוחות חיתוך נמוכים יותר, אולם טמפרטורה, לחץ הידוק, תגובת לחות ולחץ פנימי יכולים להשפיע על הממדים לאחר העיבוד.
אין תוכנית אחת של חמישה-צירים שניתן להעביר ללא שינוי בין החומרים הללו. יש להתאים את בחירת הכלים, מהירות הציר, הזנה, קירור, אחיזת עבודה ובדיקה לחומר ולתכונה.
קירות דקים וחללים עמוקים זקוקים ליותר מגישה
קירות דקים יכולים לנוע גם תחת כוח הידוק וגם כחיתוך. מימד עשוי להיראות נכון בזמן שהחלק מוחזק ולאחר מכן להשתנות לאחר השחרור. ייתכן שיהיה צורך בהסרת מלאי סימטרי, חיספוס וגימור מדורגים, תמיכה מקומית ומסלולי כלים בכוח נמוך- כדי לשלוט בצורה הסופית.
חללים עמוקים מביאים תערובת שונה של בעיות. הטיה של חמישה-צירים יכולה להפחית את ספיחת הכלים, אבל פינוי שבבים וחום נותרים קשים בתוך חלל סגור. התוכנית גם צריכה לתת את הדעת על המרווח בין חלק העבודה, המחזיק, הציר ומבנה המכונה לאורך כל טווח ההטיה.
בעיות לעיתים קרובות חופפות. להב טיטניום משלב חום, רטט וחתך דק. בית אלומיניום עמוק עשוי לשלב קירות פנימיים ארוכים עם תכונות צד וזרימת שבבים מוגבלת. העיבוד cnc 5 ציריםהאסטרטגיה צריכה להתייחס לחלק השלם ולא לתכונה אטרקטיבית אחת בנפרד.
סקירת DFM לפני תכנות
יכולת חמישה-צירים מרחיבה את מה שניתן להגיע אליו, אבל היא לא הופכת כל עיצוב ליעיל. חלל עדיין עשוי להיות עמוק מדי עבור כלי מעשי. פינה פנימית עשויה לדרוש חותך קטן במיוחד. חוט עשוי להיות חסר מקום כניסה או יציאה, ומשטח קריטי עשוי להיות קשה למדוד לאחר עיבוד.
עיצוב-עבור-ביקורת ייצור בודק גישה לכלי, תנועת ציר סיבובית-, סכנת התנגשות, לוגיקה של סובלנות, בחירת מלאי, תכנון נתונים, החזקת עבודה ובדיקה. זה גם מזהה שינויים בתכנון שיכולים להוריד את הסיכון מבלי לשנות את התפקוד.
הגדלת רדיוס אחד לא קריטי עשויה לאפשר כלי סטנדרטי קצר וחזק יותר. שינוי כיוון חור עשוי להסיר פעולה מיוחדת. הוספת תכונת הידוק זמנית יכולה לייצב חלק דק ולהסיר אותו מאוחר יותר. אלו הם שינויים קטנים בציור עם השפעה ישירה על זמן המחזור והחזרה.
DFM צריך לקרות לפני שהצעת המחיר והתוכנית יתוקנו. ברגע שחלקים נחתכו, דיון ייצור הגיע מאוחר מדי כדי למנוע את העלות המקורית.
מאב טיפוס לייצור חוזר
רַבִּיםשירותי עיבוד cnc 5 ציריםהתחל עם אבות טיפוס או אצווה אימות קצרה. בשלב זה, המטרה היא לאמת גיאומטריה, הרכבה וביצועים. מתקנים גמישים ותשומת לב נוספת של המפעיל עשויים להיות סבירים מכיוון שהצוות עדיין לומד על החלק.
הייצור זקוק לביקורת נוספת לאחר אישור מדגם. יכולת החזרה של רכיבים, מגבלות חיי-כלים, שגרות בדיקה, בדיקת-תהליך, המון חומרים וטיפול בין פעולות הופכים חשובים יותר ככל שהכמות גדלה. שיטה שעובדת עבור שלושה אבות טיפוס עשויה להיות תלויה יותר מדי בהתאמה ידנית עבור הזמנה חוזרת.
בדיקת-מאמר ראשונה מאשרת את תחילת ההגדרה. זה לא יכול לתאר כיצד התהליך משתנה כאשר הכלים נשחקים, המכונה מתחממת ומנות החומרים משתנות. מאפיינים קריטיים צריכים תדירות מדידה ותוכנית תגובה. עבור משטחים מורכבים, ייתכן שתידרש בדיקת CMM כדי להשוות את הפרופיל המיוצר לגיאומטריית ה-CAD הנומינלית.
בקרת עדכון היא מעשית באותה מידה. השרטוט, המודל התלת-ממדי, הזמנת הרכש, תוכנית הבדיקה והנוסע בחנות צריכים לזהות את אותה גרסה. כאשר עיצוב משתנה, קבצים ישנים חייבים לעזוב את התהליך הפעיל. מכונה מדויקת לא יכולה לפצות על דגם מיושן.
מה לכלול בהצעת הצעת מחיר של חמישה-צירים
מודל תלת מימד מראה את הצורה, אבל הוא בדרך כלל לא נושא את כל דרישת הקבלה. שלח שרטוט הנדסי PDF עם STEP או דגם מתאים אחר, וודא שהגרסה תואמת.
הצעת המחיר צריכה לזהות:
- דרגת חומר, מצב ותחליפים מותרים
- כמות אב טיפוס, כמות ייצור וביקוש שנתי צפוי
- נתונים, מידות קריטיות, התאמה וסובלנות גיאומטרית
- חספוס פני השטח, טיפול בחום וגימור
- תכונות הקשורות להרכבה, איטום, זרימה או תנועה
- דוחות בדיקה, תעודות חומר ועקיבות
- מגבלות קוסמטיקה, אריזה ודרישות משלוח
- האם תנועת 3+2 או סימולטנית של חמישה- צירים היא חובה
יש לציין את הפריט האחרון רק כאשר התהליך עצמו חשוב. אם החוזה מבוסס על החלק המוגמר, ייתכן שהספק יוכל לבחור שילוב חסכוני יותר של שלושה- צירים, 3+2, חמישה- צירים בו-זמניים, סיבוב, שחיקה או EDM. כאשר הסמכה או מסלול מאושר מצריכים תהליך מסוים, תנאי זה שייך להצעה המקורית.
קריאת הצעת מחיר לעיבוד 5 צירים
זמן מכונה של חמישה-צירים עולה בדרך כלל יותר מזמן 3-ציר בסיסי, אבל התעריף השעתי הוא רק מרכיב אחד. מסלול קצר יותר עשוי לבטל מתקנים, בדיקת ביניים, עבודה בהתקנה וזמן תור בין מכונות. עבור חלק מורכב, הסכום הכולל עשוי להיות נמוך יותר גם כאשר-קצב השעות של המכונה גבוה יותר.
חומר, תכנות, סימולציה, צריכת כלים, החזקת עבודה, זמן מחזור, בדיקה, גימור וסיכוני גרוטאות כולם משפיעים על הצעת המחיר. אימפלר טיטניום ובית אלומיניום רב-צדדי- יכולים להיות דומים בגודלם ושונים לחלוטין בעלותם. משטחים מורכבים גם דורשים יותר הכנה ואימות של CAM מאשר קבוצה של קדוחים קבועים.
ציטוטים דומים חייבים לחלוק את אותן הנחות. בדוק את מצב החומר, כמות, פרשנות סובלנות, דוחות כלולים, גימור, אריזה ומשלוח. אם ספק אחד מניח סובלנות סטנדרטית בעוד שאחר מתמחר בדיקת פרופיל מתועדת במלואה, מחירי היחידה אינם מייצגים את אותה עבודה.
השתמש בחמישה צירים שבהם התהליך מועיל
עיבוד cnc 5 ציריםשימושי עבור זוויות מורכבות, משטחים מרחביים, חללים עמוקים, דפוסי חורים-רב-צדדיים וחלקים שמאבדים דיוק עקב הגדרות חוזרות. זה גם נותן למתכנת יותר שליטה על טווח הכלים וזווית המגע. עדיין ניתן לייצר חלקים פשוטים יותר בצורה חסכונית יותר על שלושה- צירים, ארבעה- צירים או ציוד מפנה.
ריבוי-זכיות מספקות מיקום 3+2 ובו-זמניתשירותי עיבוד שבבי 5 ציריםעבור אלומיניום, נירוסטה, טיטניום,-סגסוגות עמידות בחום ופלסטיקה הנדסית. ציוד זמין, נסיעות, סובלנות, גימור וזמן אספקה נבדקים מול השרטוט בפועל מכיוון שמכונות ומבני חלקים שונים תומכים במגבלות שונות.
שלח את החומר, הכמות, הסובלנות, הבדיקה ודרישות הגימור יחד כאשר אתהלבקש הצעת מחיר לפרויקט. מידע זה נותן לצוות ההנדסה מספיק הקשר כדי להחליט אם יש צורך בעבודת חמישה-צירים ואיזו צורה שלו מתאימה לרכיב.
הכי חזקעיבוד 5 ציריםהפרויקט מוגדר על ידי תהליך קצר, יציב וניתן למדידה. יכולת המכונה חשובה, אבל התוצאה עדיין מגיעה מתכנון נכון של נתונים, גישה לכלים, החזקת עבודה, תכנות ובדיקה.
תגיות:עיבוד שבבי 5 צירים, עיבוד שבבי 5 צירים cnc, שירותי עיבוד שבבי 5 צירים, כרסום 5 צירים, שירותי עיבוד שבבי 5 צירים