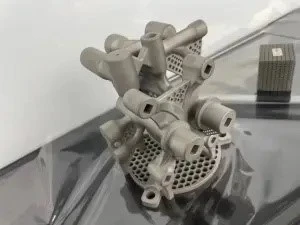
עיבוד CNC בציר 5- הוא תהליך חיתוך דיוק- גבוה השולט בו-זמנית בשלושה צירים ליניאריים (X/Y/Z) יחד עם שני צירים סיבוביים (בדרך כלל צירי A/B או A/C), המאפשר לכוון את כלי החיתוך או את חומר העבודה למעשה לכל מיקום מרחבי. מכיוון שהכלי יכול להתקרב למשטח כמעט מכל זווית, הגדרה אחת מספיקה לעתים קרובות כדי להשלים כל פעולה שחלק משטח מורכב- דורש. זהו היתרון המרכזי של הטכנולוגיה: היא מסירה את הצורך לבטל את ההידוק ולקבע מחדש את החלק בין פעולות, מה שבתורו מבטל את שגיאות המיקום המצטברות בכל פעם שחלק עבודה מוזז, והיא מספקת דחיפה משמעותית הן ביעילות העיבוד והן באיכות פני השטח בהשוואה לתהליכים של 3 צירים או אפילו 4 צירים.
סיווג מבני בסיסי של מכונות 5 צירים
סוגי פריסה
מכונות 5 צירים מקובצות בדרך כלל לשלוש פריסות מבניות, כל אחת מתאימה לקנה מידה וסגנון עבודה שונים:
מבנה -סוג עריסה (טרוניון): שני הצירים הסיבוביים משולבים בשולחן העבודה, בדרך כלל בתצורת ציר מיזוג אוויר-. פריסה זו מציעה קשיחות מעולה ומתאימה היטב לחלקי דיוק קטנים ובינוניים-, שבהם סובלנות הדוקה ומעטפת עבודה קומפקטית חשובה יותר מגודל שולחן גולמי.
מבנה -ראש מסתובב (ראש מסתובב-): שני הצירים הסיבוביים מובנים בראש הציר, בדרך כלל בסידור ציר B/C-, בעוד ששולחן העבודה עצמו נשאר קבוע. מכיוון שהשולחן אינו זז או נוטה, תצורה זו היא הבחירה הטבעית עבור חלקי עבודה גדולים שלא יהיה מעשי להתנדנד על שולחן מסתובב.
מבנה היברידי: ציר סיבובי אחד יושב על שולחן העבודה והשני על ראש הציר. הסדר המפוצל הזה מאזן את קשיחות העיבוד מול גמישות ההתמצאות, ומעניק לחנויות נתיב ביניים כאשר לא סוג עריסה טהור ולא מכונה עם ראש מסתובב טהור- מתאימים לעבודה בצורה מושלמת.
רכיבי ליבה פונקציונליים
מאחורי היכולת של כל מכונה בעלת 5 צירים להחזיק סובלנות הדוקה עומדת קבוצה של רכיבי ליבה הפועלים יחד:
מערכת בקרת CNC בו-זמנית של 5-צירים: בקרי מיינסטרים שנמצאים כיום בשימוש נרחב כוללים את Siemens 840Dsl, Heidenhain TNC640, ו-Fanuc 31i-B5, שכולם חייבים לתמוך באינטרפולציה של 5 צירים ובפונקציות טרנספורמציה של קואורדינטות (כגון RTCP/TCPC) השומרות על הנתיב המסובב בתוכנית.
התקני משוב סיבובי ציר-בדיוק גבוה: אלה משתמשים בדרך כלל במקודדים ליניאריים או סיבוביים בקנה מידה זכוכית-, השומרים על דיוק מיקום ציר סיבובי- בתוך ±5 שניות קשת וחזרה בתוך ±3 שניות קשת - רמה חיונית של דיוק משוב שנוספת ל-xi.
יחידות ציר קשיחות- גבוהה: בשילוב עם מערכות קירור של מים- או שמן-, מהירויות הציר נעות בדרך כלל בין 8,000 ל-30,000 סל"ד לדקה, מה שמאפשר למכונה להסתגל לדרישות החיתוך השונות מאוד של אלומיניום, פלדה, טיטניום וחומרים הנדסיים אחרים.
זרימת עבודה של תהליכי ליבה
הכנה מוקדמת-לעיבוד שבבי
לפני שעוף צ'יפס, שני שלבי הכנה מכינים את הבסיס לעבודה מוצלחת:
קיבוע חלקי עבודה: בהתאם לגודל ולצורה של החלק, חנויות בוחרות בין משטחים, מחבבי ואקום או מתקנים ייעודיים, תמיד במטרה למקסם את קשיחות ההידוק ואיתור דיוק כדי למזער את השגיאה הנגרמת בקיבוע -, שלב שחשוב אפילו יותר בעבודת 5-צירים, מכיוון שהכלי מתקרב לעבודה מ-5 זווית. המתקן.
תכנות וסימולציה: נתיבי כלים נוצרים בתוכנת CAM 5-צירים כגון UG NX, Mastercam או Cimatron, ולאחר מכן מאומתים בתוכנת סימולציה וירטואלית כמו VERICUT כדי לתפוס סיכוני הפרעות והתנגשות לפני שהתוכנית אי פעם נוגעת במכונה. בהתחשב בכמה דרגות של חופש צריך נתיב כלים בן 5 צירים לתת את הדעת, שלב הסימולציה הזה אינו אופציונלי - זה קו ההגנה העיקרי נגד ציר מתרסק או מתקן שנשמט.
ביצוע עיבוד שבבי
לאחר מכן, העיבוד ממשיך בשלושה שלבים עדינים יותר:
חיספוס: טחנת קצה קרביד או טחנת-קלחי תירס (חיספוס) הן הבחירה הרגילה, הפועלות עם אסטרטגיית הסרה אגרסיבית,-של מלאי- כדי לפנות חומר במהירות ולקרב את החלק לצורתו הסופית.
חצי-גימור: כיוון החיתוך של הכלי מותאם כדי לנקות את שאריות המלאי שנותרו מאחורי הפינות והפילטים על ידי מעבר החספוס, תוך הכנת כמות מלאי עקבית וניתנת לחיזוי לשלב הגימור.
גימור: כרסני כדור-אף או שוורים- משתלטים, עם מהירות החיתוך וקצב ההזנה נשלטים בקפידה כדי לשמור על חספוס פני השטח ב-Ra פחות או שווה ל-1.6 מיקרומטר - סוג הגימור החשוב ביותר במשטחים החופשיים-בצורת עיבוד 5, הוא המקום הראשון שנבחר לעיבוד.
לאחר-בדיקת עיבוד שבבי
לאחר השלמת העיבוד, מכונת מדידת קואורדינטות (CMM) בודקת את הממדים והסבולות הגיאומטריות של החלק, והתוצאות מחזירות לתהליך כדי לתקן פרמטרים עבור ריצות עוקבות - והופכות את הבדיקה ללולאת שיפור מתמשכת ולא לבדיקת-מעבר/כשל חד פעמי.
תרחישי יישום טיפוסיים
עיבוד 5 צירים זוכה לפרמיה בתעשיות שבהן גיאומטריה, סובלנות או שניהם לא משאירים מקום לפשרות:
תעופה וחלל: דיסקים בעלי להבים אינטגרליים (בליסקים), להבי-מנועי תעופה ורכיבים מבניים לווייניים כולם דורשים עיבוד-בדיוק גבוה של משטחים מורכבים, עם דרישות סובלנות שיכולות להגיע לרמת המיקרון.
ייצור תבניות ותבניות: ניתן לסיים תבניות של לוחות גוף לרכב ותבניות הזרקת מכשור רפואי עם משטחים בעלי קווי מתאר לא סדירים בהתקנה אחת המכסה מספר פנים, וחוסכת הן בזמן והן בשגיאות הקשורות להגדרה-.
חומרה מדויקת: שלדות מטוסים של מזל"ט עם גיאומטריה לא קונבנציונלית, שלדות אופניים-יוקרתיות ואביזרי חומרה לאמבטיה מיוצרים כולם בנפח עם דיוק של 5 צירים.
מכשירים רפואיים: מפרקים מלאכותיים, שתלים אורטופדיים וחלקים אחרים מותאמים אישית-ספציפיים למטופל מסתמכים על עיבוד של 5-צירים כדי לפגוע בסובלנות הדוקה ואינדיבידואלית ששתלים-לא יכולים להתאים.
פרמטרים מרכזיים של בקרת תהליך
דיוק החזקה ואיכות פני השטח במכונה בעלת 5 צירים מסתכם בקומץ פרמטרים שהמפעילים צופים בהם מקרוב:
קצב הזנת ציר סיבובי-: נשמר בדרך כלל בין 300 ל-800 מ"מ לדקה, כדי למנוע את הרטט ואובדן הדיוק שתנועה סיבובית במהירות גבוהה יכולה להציג.
חיתוך-התאמת פרמטרים: פרמטרים מותאמים לפי חומר. עבור גימור סגסוגת אלומיניום, מהירות חיתוך נע בין 150-250 מ' לדקה; לסגסוגת טיטניום, 30-60 מ' לדקה; קצב ההזנה הוא בדרך כלל 0.1-0.2 מ"מ/ר עבור חיספוס ו-0.05-0.1 מ"מ/ר עבור גימור.
מרווח בטיחות: מרווח בדיקה של התנגשות מינימלית של -2 מ"מ נשמר בין נתיב הכלים לבין כל מתקן או משטח עבודה, כדי למנוע התנגשויות ציר במהלך העיבוד.
פיצוי שגיאות:- ציר סיבוב ושגיאות מיקום מכוילות בלוח זמנים קבוע, עם פרמטרי פיצוי מוגדרים במערכת CNC כדי למנוע מהדיוק להיסחף לאורך זמן.
גבולות תפעול בטיחותיים
מכיוון שמכונות 5 צירים משלבות מהירויות ציר גבוהות עם צירים סיבוביים נעים, פרוטוקול הבטיחות מובנה בכל שלב של הפעולה:
לפני ההפעלה, בדוק את מתגי הגבול-הציר הסיבובי ואת לחץ מערכת הסיכה, וודא שהכל תקין לפני הפעלת המכונה.
אימות- יבש הוא חובה לפני תחילת העיבוד בפועל, כדי לוודא שלנתיב הכלים אין סכנת התנגשות.
במהלך העיבוד, אסור לפתוח את דלתות המיגון של המכונה, ונאסר על אנשי הכניסה לאזור הבטיחות בזמן שהצירים הסיבוביים בתנועה.
בעת החלפת מתקנים או כלי עבודה, יש לנתק את החשמל הראשי של המכונה ולתלות שלט אזהרה "תחת תחזוקה".
יש לבדוק ולכויל מחדש את דיוק המיקום של הציר הסיבובי- לפחות פעם בחצי שנה, כחלק מתוכנית אימות דיוק רגילה של 5 צירים.
ביחד, האלמנטים המבניים, הפרוצדורליים והבטיחותיים הללו הם מה שנותנים לעיבוד שבבי ב-5-צירים לספק את ההבטחה המרכזית שלו: חלקים מורכבים, מרובי-פנים המעובדים לסובלנות הדוקה בהתקנה אחת, עם הרבה פחות שגיאות מצטברות ואיכות פני שטח הרבה יותר עקבית מאשר תהליכי ריבוי הגדרות מסורתיים יכולים להשיג.