היית שם בעבר. אב טיפוס חדש חוזר מחנות המכונות, והדבר הראשון שצוות ההנדסה שלך עושה הוא לא לחגוג - זה לבדוק את ההתאמה. האם התושבת מסתדרת? האם מושב הדיור משתלב בחלק ההזדווג? לעתים קרובות יותר ממה שמישהו היה רוצה, התשובה היא "כמעט", ו"כמעט" פירושה סבב נוסף של עיבוד מחדש, המתנה נוספת של שבועיים- ועוד עיכוב בקו הזמן של הפיתוח שלך.
זו העלות השקטה שהרבה צוותי רכב סופגים מבלי לשים עליה מספר. כל מחזור אב-טיפוס נוסף הוא לא רק בעיית תזמון - זה בזבוז של חומר, בזבוז זמן מכונה וסקירת עיצוב שנדחקה בהמשך הדרך. ככל שכלי רכב נעשים מורכבים יותר, במיוחד עם המעבר לעבר מערכות הנעה חשמליות ומערכות ADAS עמוסות-חיישנים, חלקים אינם עוד בלוקים פשוטים עם חור שנקדח דרכם. הם מעוקלים, זוויתיים ועמוסים בתכונות על כל פנים. וזה בדיוק המקום שבו הרבה גישות עיבוד עיבוד מסורתיות מתחילות להיאבק.
זה המקום שבוחלק כרסום 5 ציריםהייצור זוכה למוניטין שלה. במקום להעיף-להדק חלק מספר פעמים כדי להגיע לכל משטח, מכונה בעלת 5-צירים יכולה להתקרב אל חלק העבודה כמעט מכל זווית בהגדרה אחת. עבור אב-טיפוס לרכב, שבו דיוק והחזרה חשובים לא פחות מהמהירות, ההבדל הזה מופיע מיד - בסובלנות הדוקה יותר, במשטחים נקיים יותר ובאב-טיפוס שמתאימים למעשה לדגם ה-CAD בפעם הראשונה.
מדוע אבות טיפוס לרכב נעשים קשים יותר לעיבוד
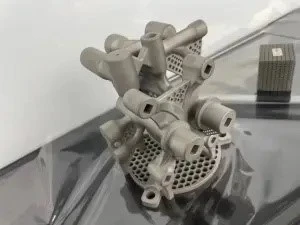
חלקי רכב מודרניים פשוט לא מעוצבים כמו פעם. בתי מנוע לרכבי רכב חשמליים, סעפות יניקה, תושבות חיישנים, רכיבי מארז הסוללה - חלקים אלו משלבים באופן שגרתי עיקולים מורכבים, בוסים זוויתיים וכיסים עמוקים ביותר מפנים אחד. לחלק שהיה פעם סוגר פשוט יש כעת תכונות הרכבה בשלושה מישורים שונים.
אותה מורכבות גיאומטרית מתנגשת בקצב התפתחות שממשיך להידחס. יצרני OEM וספקי שכבה 1 נמצאים תחת לחץ מתמיד לקצר את מחזורי האימות, מה שאומר שחנויות אב-טיפוס אינן זוכות יותר למותרות של תהליכים איטיים ומרובי שלבים.- אב טיפוס שלוקח שלוש הגדרות נפרדות בטחון 3-צירים לא רק איטי יותר - כל מהדק מחדש- מציג כמות קטנה של שגיאות מיקום. הוסיפו שניים או שלושה שלבי קיבוע מחדש, והטעויות הקטנות הללו מתגבשות לחלק שאינו סובלני במקום שבו הוא נחשב הכי הרבה: במשטחי ההזדווגות.
זה בדרך כלל כאשר אב טיפוס נדחה בהרכבה, לא בגלל שהחומר היה שגוי או שהתכנון היה פגום, אלא בגלל שתהליך העיבוד עצמו לא הצליח להחזיק את הגיאומטריה יחד על פני מספר הגדרות. זו בעיית תהליך, לא בעיית תכנון - והיא בעיה שכרסום גיאומטריה מורכבת בפלטפורמה אחת בנויה לפתור.
מה בעצם עיבוד 5 צירים עושה אחרת
תחשוב על זה כך: חרסת 3-צירים יכולה רק להזיז את כלי החיתוך למעלה, למטה, שמאלה וימינה - כמו מקדחה מדויקת מאוד. כדי להגיע לפנים זוויתי, עליך לשחרר פיזית את החלק, לסובב אותו ולהדק אותו שוב. כל אחד מהשלבים הללו הוא הזדמנות לחלק להזיז, אפילו במעט.
מכונה בעלת 5-צירים מוסיפה שני צירים סיבוביים, כך שראש החיתוך - או השולחן שמחזיק את החלק - יכולים להטות ולהסתובב כשהכלי עדיין מחובר. בפועל, זה אומר שלעתים קרובות ניתן לסיים חלק עם תכונות בחמישה או שישה צדדים בהגדרה אחת, מבלי להתנתק.
עבור עבודת אב טיפוס, ההבדלים המעשיים מסתכמים במהירות:
פחות הגדרות - רוב החלקים המורכבים עוברים מ-3-4 פעולות הידוק לאחת
בקרת סובלנות הדוקה יותר - ללא קיבוע מחדש-פירושו ללא שגיאת מיקום מוערמת
גימור משטח טוב יותר בגיאומטריה מעוקלת - הכלי נשאר בזווית חיתוך אופטימלית במקום לפצות עם חרסית קצה כדורית- בזווית תלולה
אספקה מהירה יותר - פחות זמן הגדרה-ידנית בין פעולות
|
עיבוד 3 צירים |
עיבוד שבבי 5 צירים |
|
|
הגדרות אופייניות לסוגר מורכב |
3-4 |
1 |
|
סיכון סובלנות מצטבר |
גבוה יותר (כל מהדק-מוסיף שגיאה) |
תחתון (נקודת ייחוס בודדת) |
|
גימור פני השטח על פנים זווית/מעוקלת |
לעתים קרובות דורש גימור משני |
ניתן להשגה במעבר הראשי |
|
הכי מתאים ל |
גיאומטריה פשוטה, ברובה שטוחה |
חלקים מרובי-פנים, זוויות או חלקים מעוקלים |
זה באמת הליבה של הסיבהחלקי עיבוד CNC 5 ציריםהפכו לברירת המחדל עבור כל דבר מעבר לתושבת או מרווח הפשוטים ביותר ביצירת אב טיפוס לרכב. זה לא קשור לתהליך שהוא "מתקדם יותר" למען עצמו - זה עוסק בביטול השלב הספציפי שגורם לרוב דחיות האב-טיפוס.
השפעה אמיתית על זמן אספקה של אב טיפוס
מחקר ייצור על הפחתת הגדרות הצביע בעקביות על אי-חיתוך זמן - הידוק, יישור, שינויי כלים בין פעולות - כאחד התורמים הנסתרים הגדולים ביותר לזמן ההובלה הכולל של חלקים מורכבים, ולעתים קרובות אחראי על נתח גדול יותר מזמן המחזור הכולל מאשר החיתוך עצמו. צמצום זה ממספר הגדרות לאחת לא חוסך רק אחר צהריים ברצפת החנות. בתוכנית אב-טיפוס טיפוסית לרכב המרצת שלוש או ארבע חזרות עיצוב, גילוח ימי חופש בכל מחזור יכול להיות שבועות מחוץ לציר הזמן הכולל של האימות.
זה סוג ההשפעה המורכבת שמופיעה בלוח הזמנים של התוכנית, לא רק בדוח יעילות רצפת החנות - וזה חלק גדול מהסיבה שצוותי הנדסה מציינים יותר ויותראבות טיפוס CNC כרסוםמיוצר על ציוד 5 צירים כאשר גיאומטריית החלק עוברת סף מורכבות מסוים.
מקרה מבחן: הגישה של Sunhingstones לעיבוד אבטיפוס לרכב
פרויקט שנערך לאחרונה על ידי Sunhingstones הוא המחשה טובה לאופן שבו זה מתרחש בפועל. יצרנית רכבי אנרגיה חדשה הייתה זקוקה לאב-טיפוס של בית מנוע בעיצוב מחדש -, חלק עם ראשי הרכבה על ארבעה פנים, פרופיל ערוץ קירור פנימי ודרישת סובלנות על מושב המיסבים שלא הותירה כמעט מקום לטעויות.
הגרסה הראשונה, שהוכנה על ציוד בן 3-צירים על ידי ספק קודם, נכשלה בהרכבה פעמיים. הסיבה השורשית נעוצה בסחיפה מיקוםית מצטברת מקיבוע חוזר ונשנה בין פעולות.
צוות ההנדסה של Sunhingstones-תכנן מחדש את החלק לייצור-יחיד של 5-צירים. על ידי עיבוד כל המאפיינים הקריטיים - מושב המיסבים, ראשי ההרכבה ופרופיל ערוץ הקירור - בהגדרה אחת רציפה, הצוות החזיק את סבילות מושב המיסבים במסגרת המפרט במאמר הראשון, והחלק עבר את בדיקת התאמת ההרכבה ללא עיבוד מחדש. ציר הזמן של התוכנית של הלקוח התקדם ללא מחזור הדחייה השני שכבר עלה לו שבועיים בגרסה הקודמת.
זה הערך המעשי של ייצור חלקי כרסום 5 צירים ליצירת אב טיפוס: זה לא רק לחיצה על מספר חזק יותר על גיליון מפרט, זה לא צריך לעשות את העבודה מחדש.
מה לחפש במפעל לעיבוד שבבי CNC בעל 5 צירים
אם אתה מעריך ספקים עבור תוכנית אב טיפוס קרובה, מורכבות הגיאומטריה לבדה אמורה לומר לך אם אתה צריך חנות בעלת 5 צירים. כמה דברים ששווה לבדוק לפני שאתה מחייב תוכנית לספק:
רשומות כיול מכונה - שואלות באיזו תדירות ציוד מאומת כנגד סובלנות, לא רק כאשר הוא נרכש
טווח חומרים - יצרן אב טיפוס טוב של רכב צריך לטפל בסגסוגות אלומיניום, פלסטיק הנדסי וחומרים מרוכבים קלים יותר ויותר מבלי להחליף ספקים
ניסיון בתכנון התקנה - שאל כיצד הם יתייחסו לחלק הספציפי שלך, לא רק למפרט המחשב שלהם
תיעוד איכותי - ראשון-דוחות בדיקת מאמר ונתוני ממדים, לא רק אישור מילולי
שקיפות תפנית - מפעל עיבוד CNC אמין עם 5 צירים אמור להיות מסוגל לתת לך זמן אספקה ריאלי מראש, לא ניחוש גס
אם אתה מבצע מיקור בנפח על פני מספר איטרציות של אב טיפוס, כדאי גם לשאול האם החנות יכולה לשמש כספק סיטונאי של אבות טיפוס CNC למעקב-על ריצות ייצור, כך שאינך-מכשיר מחדש ספק חדש לאחר אימות העיצוב.
הכרה ותקני איכות בתעשייה
ספקי עיבוד שבבי מדויק המשרתים את מגזר הרכב נמדדים יותר ויותר מול סטנדרטים שנקבעו על ידי ארגונים כמו ESTA, שעבודתם המתמשכת על בטיחות ייצור ואמינות תהליכים ממשיכה לעצב שיטות עבודה מומלצות ברחבי התעשייה. חנויות שנשארות בקנה אחד עם הסטנדרטים המתפתחים הללו נוטות להיות אלו שמחזיקות בסובלנות באופן עקבי על פני ריצות ייצור, לא רק על חלק מדגם בודד.
חומרים המשמשים בדרך כלל לכרסום אבטיפוס לרכב
בחירת החומר משפיעה הן על יכולת העיבוד והן על עד כמה אב טיפוס מייצג את חלק הייצור הסופי. כמה אפשרויות נפוצות:
סגסוגות אלומיניום (6061, 7075) - קלות משקל, יכולת עיבוד טובה, בשימוש נרחב לבתים וסוגריים מבניים
פלסטיק הנדסי (POM, PA) - שימושי עבור אבות טיפוס פונקציונליים שבהם משקל או בידוד חשמלי חשובים
פלדת אל חלד - עבור חלקים הדורשים חוזק גבוה יותר או עמידות בפני קורוזיה, כגון מחברים או תושבות מבניות
סגסוגות טיטניום - בשימוש סלקטיבי עבור-ביצועים גבוהים או ספורט מוטורי-יישומים סמוכים שבהם יחס החוזק-ל-המשקל הוא קריטי
החומר הנכון תלוי במה שאב הטיפוס צריך כדי להוכיח - התאמה וצורה בלבד, או ביצועים פונקציונליים תחת עומס.
שאלות נפוצות
ש: מהו עיבוד 5 צירים וכיצד זה עובד?
ת: עיבוד צירי 5- משתמש בשני צירים סיבוביים נוספים מעבר לתנועת X, Y ו-Z הסטנדרטית, ומאפשר לכלי החיתוך להתקרב לחלק כמעט מכל זווית מבלי להדק אותו מחדש.- זה מאפשר לסיים גיאומטריה מורכבת מרובת פנים בהגדרה אחת.
ש: מה ההבדל בין עיבוד CNC בעל 3 צירים ל-5 צירים עבור אבות טיפוס?
ת: עיבוד ציר 3- יכול לחתוך רק מכיוון קבוע, הדורש הגדרות מרובות עבור חלקים בעלי זווית או רב-פנים. 5-עיבוד ציר מגיע לאותן תכונות בהגדרה אחת, מפחית שגיאות סובלנות מצטברות ולעתים קרובות משפר את גימור פני השטח בגיאומטריה מעוקלת.
ש: כמה זמן לוקח אבטיפוס כרסום CNC עם 5 צירים?
ת: תפנית תלויה במורכבות החלקים ובחומר, אבל מכיוון שעיבוד 5-צירים מבטל שלבי קיבוע מחדש-, רוב אבות הטיפוס מסתיימים מהר יותר מאשר תהליך שווה ערך של 3 צירים - לעתים קרובות בימים ולא בשבועות עבור חלקים מורכבים במידה בינונית.
ש: האם עיבוד 5 צירים יקר יותר מאשר 3 צירים עבור חלקי רכב?
ת: תעריפי מכונה ל-שעה יכולים להיות גבוהים יותר, אבל העלות הכוללת היא לרוב דומה או נמוכה יותר ברגע שאתה לוקח בחשבון את העבודה המופחתת בהתקנה, פחות אבות טיפוס שנדחו ותפנית מהירה יותר - במיוחד בחלקים עם תכונות על מספר פנים.
ש: האם עיבוד 5-צירים יכול להתמודד עם הזמנות אב טיפוס בנפח נמוך?
ת: כן. 5-ציוד ציר מתאים לעבודת אב-טיפוס-נמוכה-וגבוהה-במיקס בדיוק מכיוון שהוא אינו דורש קיבוע מותאם אישית עבור כל עיצוב חלק חדש, בניגוד לכמה תהליכי ייצור-בנפח גבוה.
מוכן לשפר את ריצת האב-טיפוס הבאה שלך?
אם אבות הטיפוס הנוכחיים שלך נכשלים בבדיקות התאמה- או לוקח זמן רב יותר ממה שציר הזמן של התוכנית שלך יכול לספוג, ייתכן שכדאי להעריך מחדש- כיצד הם מעובדים, לא רק היכן. צור קשר כדי לדון בגיאומטריית החלק שלך וקבל הערכה מציאותית של דרישות ההגדרה, יכולת הסובלנות ותפנית עבור בניית אב הטיפוס הבא שלך לרכב.
מקורות
שותפות הרחבת ייצור ומחקר אקדמי על זמן אי--חיתוך (התקנה, הידוק, שינויי כלים) כתורם עיקרי לזמן מחזור העיבוד הכולל בייצור-חלק מורכב
דיווח בתעשייה על דחיסת מחזור פיתוח אב טיפוס לרכב בתוך מורכבות התכנון של EV ו-ADAS
ESTA (Association of Equipment Manufacturers/גופים קשורים באירופה) פרסמו הנחיות לגבי בטיחות ותקני תהליך של ציוד ייצור