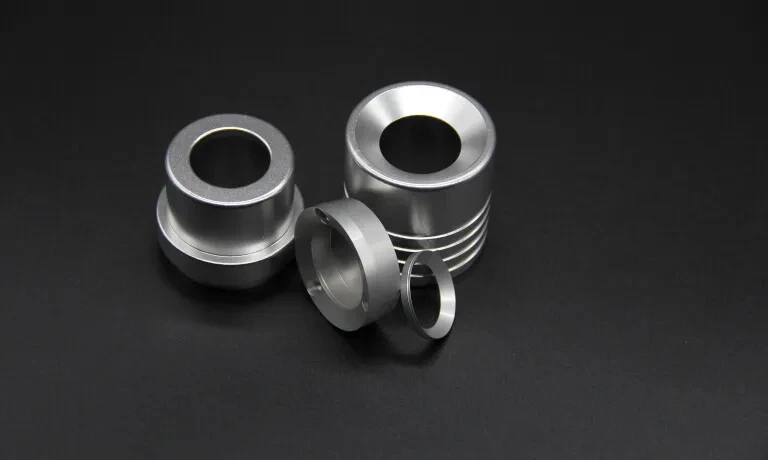
חברות רבות כבר קונות עיבוד שבבי CNC ועדיין מתמודדות עם הרכבות מאוחרות, מגרשים שנפסלו או ויכוחים חוזרים ונשנים על מידות. הבעיה היא לעתים רחוקות היעדר חנות מכונות. זה היעדר אמיתיכרסום CNC אלומיניום מדויקשותף שיכול להחזיק תוצאות יציבות ממגרש אחד למשנהו.
יצרן מכשיר רפואי- נתקל בבעיה בדיוק זו. בתי האלומיניום של הספקים שלהם עברו בדיקות-ראשונות של המאמר, אך מאוחר יותר חלקים נסחפו 0.03-0.04 מ"מ על מאפיינים קריטיים וגרמו להפרעות להרכבה. המשמרת הייתה קטנה על הנייר אבל גדולה מספיק כדי לעצור את הקו. העברת העבודה ליצירה ייעודיתכרסום CNC אלומיניום מדויקהיצרן ייצב את הממדים בתוך שתי ריצות ייצור. ההבדל היה בקרת תהליכים ודיסציפלינה ספציפית לחומר-, לא רק יותר מכונות.
אם שניים או יותר מהסימנים למטה מרגישים מוכרים, זה בדרך כלל הזמן להסתכל על פני חנות כללית.
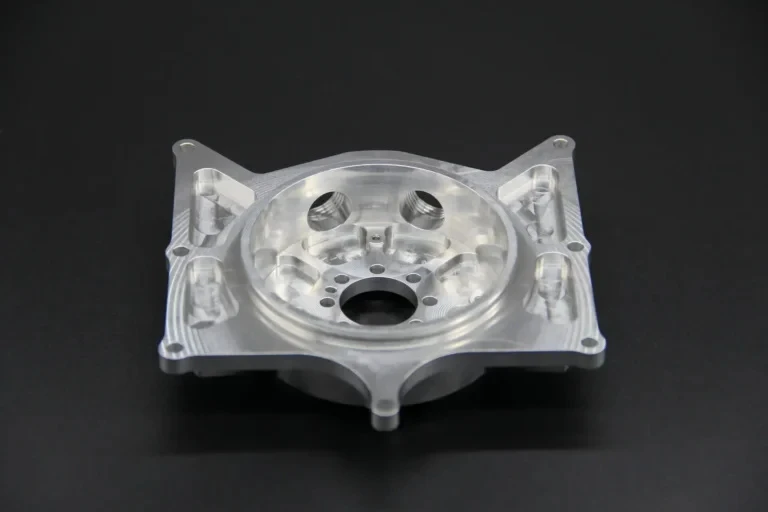
1. סובלנות המשיכו להיסחף מעבר לגבולות המקובלים
כאשר מאפיינים עיקריים דוחפים באופן קבוע מעבר ל-±0.02 מ"מ או מציגים תנועה ברורה בין חלקים, התהליך הוא אמין מבחוץכרסום CNC אלומיניום מדויקיְכוֹלֶת. ניתן להסביר-חריגים חריגים. סחיפה חוזרת ונשנית באותן ממדים נעה בדרך כלל לחיבור שאינו קשיח דיו, פיצוי-שחיקה בכלים שנשאר בפיגור, או מתח שיורי שמעולם לא נוהל כראוי-במיוחד ב-6061 וב-7075.
מפעל בעל יכולת כרסום CNC מאלומיניום עוקב אחר יכולת תהליך (רבים שואפים ל-CPK גדול מ-1.33 או שווה ל-1.33 בממדים קריטיים) ויכול להציג נתונים עדכניים במקום דוח{1}}מאמר ראשון יחיד. אם הספק הנוכחי שלך מתייחס לכל סטייה כאל "וריאציה נורמלית" ואינו יכול להביא את הראיות הללו, סיכון תרכובות עם כל מנה חדשה שלחלקי אלומיניום בעלי סובלנות הדוקה.
2. תוצאות גימור משטח ואנודיזה משתנות ממגרש למגרש
בכרסום CNC אלומיניום מדויק, איכות פני השטח נקבעת במידה רבה במכונה, לא בבית הגימור. כאשר החספוס, המרקם או האנודיז צבע/עובי משתנים באופן ניכר בין אצווה, בעיות במורד הזרם. שינוי גדול מ-Ra 0.8 מיקרומטר על פניים קריטיים, או הבדלים גלויים תחת אותו מפרט אנודיז, הם סימן אזהרה מעשי.
חנויות כלליות מתייחסות לרוב לגימור כבעיה של מישהו אחר. יצרן ממוקד שולט בפרמטרי החיתוך המשפיעים על שלמות פני השטח ועובד עם שותפי גימור מוסמכים בתוך חלונות תהליך מתועדים. אם אתה עדיין ממיין חלקים לפי מראה או שולח חלקים מעורבים בחזרה לעיבוד חוזר, שלב העיבוד אינו יציב מספיק.
3. המון הפקה נראים גרוע יותר מהמאמר הראשון
חלקי המאמר-ראשונים נמדדים היטב. מגרשי ייצור לא. דפוס זה הוא אחת הסיבות הנפוצות ביותר לכך שחברות מתחילות לחפש מפעל טוב יותר לכרסום אלומיניום CNC. הסיבות האופייניות כוללות -ניהול חיים של כלים תגובתיים, הבדלי חום חומרים-שמתעלמים מהם, וגופים שמאבדים את יכולת החזרה ברגע שהנפח גדל.
בקשו תוצאות מדידה משלושת עד חמישה מגרשי הייצור האחרונים, לא רק מהמאמר הראשון. שותף אמין יכול להראות כי הממדים העיקריים עלחלקי אלומיניום בעלי סובלנות הדוקההישאר עקבי ברגע שהתהליך ננעל. אם כל מגרש חדש זקוק ל"תשומת לב מיוחדת" או בדיקה נוספת, התהליך עצמו אינו בשליטה.
4. שאלות טכניות לוקח ימים כדי לענות
כשבעיות מימדיות, שאלות מהותיות או שינויים בלוח הזמנים נשארים ללא מענה במשך ימים, הסיכון בפרויקט עולה במהירות.כרסום CNC אלומיניום מדויקעבודה-במיוחד עבור חלקי רפואה, תעופה וחלל או מכשור-צריכה תשובות טכניות ברורות הנמדדות בשעות, לא בימים.
תגובות איטיות, מעורפלות או מסחריות גרידא אומרות בדרך כלל שהחנות חסרה מהנדסי תהליכים ייעודיים שמבינים גם את העיבוד והפונקציה של החלק. יצרנים חזקים מקצים אנשי קשר שיכולים לדון ב-עליות סובלנות, מתח שיורי או גישות חלופיות מבלי להזדקק לשלוש הסתייגויות- פנימיות. אם אתם עדיין רודפים אחרי הבהרות בסיסיות, מבנה התקשורת כבר עולה לכם זמן וגרוטאות סיכונים.
5. אתה כמעט אף פעם לא מקבל קלט DFM שימושי
"אנחנו יכולים לעבד אותו כפי שצויר" אינה תמיכה הנדסית. בנפח מורכב או גבוה יותר-חלקי אלומיניום בעלי סובלנות הדוקה, היעדר משוב עיצוב לייצור מותיר את העלות והסיכון על השולחן. תכונות שמניעות זמן מחזור מיותר, ערימות סובלנות שקשה להחזיק בהן, או בחירות חומרים שמגבירות את העיוות, לרוב אינן מעורערות.
צוותים מנוסים מסמנים בעיות אלה מוקדם ומציעים חלופות מעשיות שעדיין עומדות בתפקוד. אם הספק הנוכחי שלך מפקפק רק לעתים רחוקות בשרטוט או מציע תהליך-התאמות ידידותיות, אתה מפספס את אחד מיתרונות המינוף הגבוהים ביותר- בעבודה עםכרסום CNC אלומיניום מדויקיַצרָן.
מה השתפר לאחר המעבר
חברת מכשור העבירה משפחה של מארזי אלומיניום לאחר בעיות סובלנות וגימור חוזרות ונשנות. לפני השינוי, גרוטאות מימדיות היו 6-7% ותפוקת האנודיז לא הייתה עקבית מכיוון שמצב פני השטח מחוץ לטחנה השתנה. לאחר המעבר ל-Sunhingstones, שני חלקי הייצור הראשונים ירדו גרוטאות מתחת ל-1.5%. עקביות פני השטח השתפרה מספיק כדי שתשואת האנודיז עלתה, וחיזוי-זמן ההובלה הפכו אמינים יותר מכיוון שפרמטרים של תהליך ננעלו ונוטרו במקום שהותאמו חלק אחר חלק. הרווח הגיע מהתייחסות לעבודה כמבוקרתכרסום CNC אלומיניום מדויקבמקום עיבוד CNC גנרי.
הקשר תעשייתי
דיונים המקושרים ל-ESTA ולתקני ייצור רחבים יותר חוזרים לאותן נקודות: נתוני יכולת תהליך, יכולת מעקב- של חום החומר ובקרת מתח שארית- מתועדת עבור רכיבי אלומיניום. קונים שלחלקי אלומיניום בעלי סובלנות הדוקהבקש יותר ויותר ממפעלי כרסום CNC מאלומיניום עבור הוכחות לבקרות אלה במהלך ביקורת, במקום לקבל רשימות מכונות במחיר נקוב. הפער בביצועים בין חנות כללית ליצרן מתמחה הופך להיות קשה יותר להתעלם ממנו.
שאלות נפוצות
ש: כיצד אוכל להעריך טענות דיוק של ספק?
ת: בקש נתוני תהליכים-עדכניים על חלקי אלומיניום בעלי סובלנות הדוקה, לא רק דוח מאמר אחד-ראשון. שאל כיצד הם מנהלים את שחיקת הכלים, הלחץ השיורי וגיוון החומר. סקור את גישת הבדיקה שלהם עבור התכונות שחשובות למעשה להרכבה שלך.
ש: האם ציטוט נמוך יותר מהווה אינדיקטור טוב לערך?
ת: לעתים רחוקות, כאשר נדרשת יציבות. העלות האמיתית של כרסום CNC אלומיניום מדויק כולל גרוטאות, עיבוד חוזר, עיכובים בהרכבה וזמן הנדסי המושקע במרדף אחר וריאציות. מחיר יחידה מעט גבוה יותר מתהליך מבוקר מייצר לרוב עלות כוללת נמוכה יותר.
ש: איזה תיעוד צריך לספק מפעל כרסום CNC מאלומיניום?
ת: אישורי בדיקה-מטחנה, יכולת מעקב-תחממה, דוחות מאמר-ראשונים ועדויות לניטור מתמשך על מימדים מרכזיים. תעשיות מפוקחות בדרך כלל מצפות לרשומות בקרה של תהליך- נוספות.
ש: מתי כדאי להחליף ספק באמצע-התוכנית?
ת: כאשר השלטים למעלה ממשיכים להופיע והחנות הנוכחית לא יכולה להציג תוכנית קונקרטית לייצוב התוצאות. המשך תהליך לא יציב כמעט תמיד עולה יותר ממעבר מנוהל.
השלב הבא
אם קיימים כמה מהסימנים הללו, כדאי להעריך ייעודיכרסום CNC אלומיניום מדויקיַצרָן. Sunhingstones מתמקדת ביציבות תהליך, אסטרטגיות ספציפיות לחומר-ותקשורת טכנית ברורה עבור רכיבי אלומיניום שזקוקים לתוצאות עקביות.
השווה את הבעיות הנוכחיות שלך מול הקריטריונים שלמעלה, ולאחר מכן פנה לצוות הטכני עם החלקים שלך, דרישות הסובלנות והיסטוריית האיכות העדכנית. בחירת יצרן שדווקא תואם את הדרישות שלכרסום CNC אלומיניום מדויקנותרה אחת מהחלטות המינוף-הגבוהות ביותר בתהליך הרכש.