כשזה מגיע לייצור חיסור, חריטה וכרסום נשארים שני תהליכי העיבוד הבסיסיים והנפוצים ביותר בתעשייה. שתי השיטות מסוגלות לייצר רכיבי מתכת ופלסטיק מדויקים ופונקציונליים, אך הן מסתמכות על מכניקה שונה מהותית, משרתות גיאומטריות שונות של חלקים, ונבחרות על סמך יעדי ייצור שונים מאוד. הבנת ההבחנות הללו חיונית למהנדסים, צוותי רכש ויצרנים שצריכים לבחור את התהליך הנכון עבור חלק נתון - ולכל מי שמציין רכיבים מותאמים אישית עבור פרויקט. להלן, אנו מפרקים את ההבדלים העיקריים בין חריטה וכרסום על פני שיטת עיבוד, צורות חלק ישימות, דיוק ואיכות פני השטח ויעילות הייצור.
שיטת עיבוד שבבי

סיבוב: סיבוב עובד על ידי סיבוב של חומר העבודה בעוד כלי חיתוך קבוע, המותקן על מחזיק כלי, מסיר חומר מפני השטח שלו. חתיכת העבודה מהודקת על הציר של מחרטה ומסתובבת במהירות גבוהה, בעוד כלי החיתוך נע לאורך הכיוון הצירי או הרדיאלי של החלק כדי לגלח חומר שכבה אחר שכבה. מכיוון שהכלי עצמו בדרך כלל אינו מסתובב - זהו חומר העבודה המסובב - וסיבוב יעיל במיוחד בהפקת חתכים חלקים ומתמשכים לאורך ציר סיבוב. מחרטות CNC מודרניות יכולות לשלוט בקצב ההזנה, מהירות הציר ונתיב הכלים בדיוק רב, מה שמאפשר למפעילים לייצר פרופילים מורכבים, מתחדדים, חוטים וחריצים בהגדרה אחת.
כרסום: כרסום פועל על עיקרון הפוך. כאן, כלי החיתוך - חותך הכרסום - הוא שמסתובב, לעתים קרובות במהירויות ציר גבוהות מאוד, בעוד שחומר העבודה נשאר בדרך כלל נייח או ממוקם מחדש על ידי השולחן או הצירים הסיבוביים של המכונה. החותך המסתובב נע על פני השטח של חומר העבודה, מסיר חומר כשהוא נע לאורך נתיבים מתוכנתים בכמה כיוונים. מכיוון שהחותך יכול לגשת לחלק מזוויות רבות, ומכיוון שמכונות כרסום CNC מודרניות כוללות בדרך כלל יכולת של 3 צירים, 4 צירים או אפילו 5 צירים, הכרסום מציע גמישות הרבה יותר בסוגי החיתוכים, הכיסים וקווי המתאר שניתן לייצר.
ההבדל הבסיסי הזה - מסתובב כלי עבודה לעומת כלי מסתובב - הוא נקודת ההתחלה של כמעט כל הבחנה אחרת בין שני התהליכים.
צורות חלק ישימות
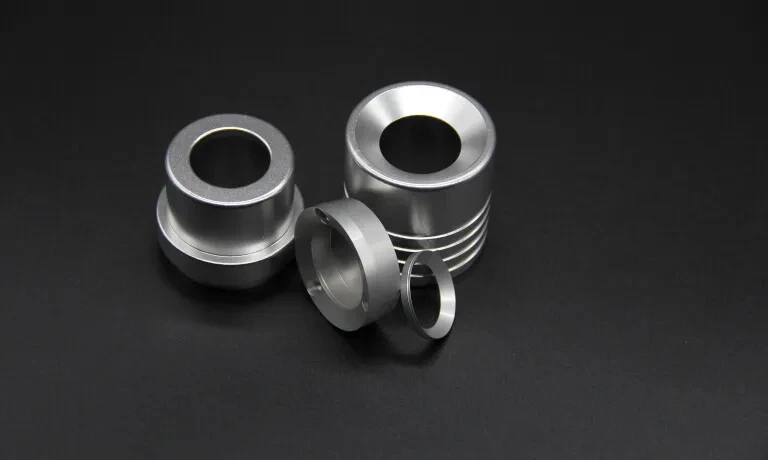
מפנה מתאים במיוחד לעיבוד חלקים גליליים - פירים, שרוולים, תותבים, פינים וכל רכיב שהוא סימטרי סיבובית סביב ציר מרכזי. מכיוון שחומר העבודה מסתובב ברציפות במהלך החיתוך, פנייה מייצרת באופן טבעי פרופילים עגולים, וזו הדרך -לעבד בכל פעם שעיצוב דורש קטרים חיצוניים, קדחים פנימיים, מתחדדים או תכונות גליליות עם הברגה. חלקים כמו פירי הנעה, צילינדרים הידראוליים ומחברי הברגה הם דוגמאות קלאסיות לרכיבים מסובבים.
כרסום, לעומת זאת, הוא הרבה יותר תכליתי מבחינת גיאומטריה. מכיוון שהחותך יכול לנוע לאורך צירים מרובים ולהתקרב לחומר העבודה מכיוונים שונים, כרסום יכול לייצר משטחים שטוחים, בעלי קווי מתאר או-משטחים חופשיים, חריצים, כיסים, חורים וצורות תלת-ממד מורכבות שיהיה קשה או בלתי אפשרי להשיג באמצעות פנייה בלבד. מגוון רחב יותר זה של צורות ישימות הופך את הכרסום לבחירה המועדפת עבור חלקים כגון סוגריים, תאים, תבניות, גלגלי שיניים ורכיבים מבניים עם גיאומטריה שאינה-סיבובית.
בהרבה זרימות עבודה של ייצור-בעולם האמיתי, חריטה וכרסום אינם סותרים זה את זה - הם משולבים לעתים קרובות. רכיב בודד עשוי להתחיל בתור ריק גלילי שהפך ולאחר מכן לעבור לפעולת כרסום (או למכונה היברידית של-סיבוב טוחן) כדי להוסיף תכונות שטוחות, חריצים או- תכונות מחוץ לציר שמחרטה לבדה לא יכולה לייצר.
דיוק עיבוד ואיכות פני השטח
מפנה בדרך כלל מספקת דיוק עיבוד גבוה יותר וגימור משטח מעולה, וזו הסיבה שהיא נשארת תהליך הבחירה עבור חלקים עם דרישות סובלנות הדוקות למאפיינים גליליים. מכיוון שחומר העבודה מסתובב במהירות קבועה ומבוקרת כנגד כלי קבוע, הפנייה נוטה לייצר מרקם משטח עקבי מאוד לאורך החתך, עם מינימליות של פטפוט או רטט כאשר מכוון כראוי. זה הופך את הפנייה לאידיאלית עבור פירים מדויקים, יציבות מיסבים ומשטחי איטום שבהם ערכי העגול וחספוס פני השטח חייבים לעמוד במפרטים קפדניים.
כרסום יכול גם להשיג דיוק מעולה ואיכות פני השטח - גבוה-מרכזי כרסום CNC עם צירים קשיחים, כלי עבודה איכותיים והזנות ומהירויות אופטימליות מחזיקים באופן שגרתי סובלנות באותו טווח כמו סיבוב. עם זאת, מכיוון שכרסום כרוך בחיתוך מופרע (החותך משתלב ומנתק חומר שוב ושוב בזמן שהוא נע בנתיבו, במיוחד בפעולות כיס או מיתאר), הוא יכול להיות קצת יותר מועד לסימני כלים, רטט או חוסר עקביות של פני השטח בהשוואה לפעולת החיתוך המתמשכת של פנייה. בתמורה ל-התמורה הקלה הזו בעקביות פני השטח, כרסום מציע יעילות ייצור גבוהה משמעותית עבור חלקים הדורשים תכונות מרובות על פני משטחים שונים.
יעילות ייצור
חריטה בדרך כלל מתאימה ביותר לייצור חלק בודד או אצווה קטנה של חלקים בדיוק גבוה מאוד. מכיוון שהתהליך מותאם סביב ציר סיבוב אחד, זמני ההגדרה והמחזור עבור גיאומטריות גליליות פשוטות יכולים להיות מהירים, אך הסיבוב אינו מתוכנן מטבעו להסרה-בנפח גבוה במיוחד של חומר מורכב, רב--כיווני.
כרסום, לעומת זאת, ידועה ביעילות הייצור הגבוהה שלה, במיוחד בתרחישים הכוללים-ייצור אצווה גדול או הסרה של כמויות משמעותיות של חומר. מכונות כרסום CNC מרובי-צירים יכולות לפנות במהירות כמויות גדולות של מלאי, לחתוך תכונות מרובות בהגדרה אחת ולפעול ללא השגחה לתקופות ממושכות עם שינויי כלים אוטומטיים -, כל אלה הופכים את הכרסום לבעל ערך רב במיוחד עבור ריצות ייצור בנפח- גדול שבו התפוקה והחזרה חשובות לא פחות כמו דיוק.
תַקצִיר
חריטה וכרסום שניהם תופסים מקום חשוב בתחום הייצור המכני, ולכל אחד מהם חוזקות מובהקות משלו ומקרי שימוש אידיאליים. פנייה מצטיינת בייצור-דיוק גבוה, חלקים סימטריים בסיבוב עם גימור משטח מעולה, מה שהופך אותו לבחירה הטבעית עבור פירים, תותבים ורכיבים גליליים דומים. כרסום, בינתיים, מציע צדדיות הרבה יותר גדולה בצורות ובתכונות שהוא יכול לייצר, יחד עם תפוקה גבוהה יותר לייצור אצווה, מה שהופך אותו-לעיבוד עבור חלקים שטוחים, בעלי קווי מתאר או מורכבים מבחינה גיאומטרית.
בפועל, בחירת שיטת העיבוד הנכונה - או שילוב שניהם בתוך זרימת עבודה אחת של ייצור - תלויה במידה רבה בדרישות הספציפיות של החלק הנדון: הגיאומטריה שלו, הסיבולות שהוא חייב לעמוד בו, גימור פני השטח הנדרש ונפח הייצור הדרוש. יצרנים ומהנדסים שמבינים את הבדלי הליבה הללו מצוידים טוב יותר לציין את התהליך הנכון מלכתחילה, צמצום עיצובים מחדש יקרים, צמצום זמני אספקה והבטחה שהרכיב הסופי עומד בדרישות פונקציונליות וכלכליות כאחד. עבור מכלולים מורכבים המשלבים תכונות גליליות ולא -סיבוביות, עבודה עם שותף עיבוד המסוגל גם לחרוט וגם לכרסום - או להציע יכולת סיבוב- משולבת של כרסום - מספקת לעתים קרובות את הנתיב היעיל ביותר מתכנון לחלק מוגמר.