הדרישות שמציבים רכיבי תעופה וחלל על ביצועי חומרים, דיוק מבני ואמינות-לטווח ארוך מייצגות משהו שקרוב לתקרה של ייצור מדויק מודרני. זו בדיוק הסיבה שעיבוד CNC 5 צירים הפך לתהליך ליבה הכרחי בתעשייה. הסעיפים הבאים מתארים את הצורך בחמישה ממדי מפתח.
עיצוב משולב עבור מבנים-במורכבות גבוהה
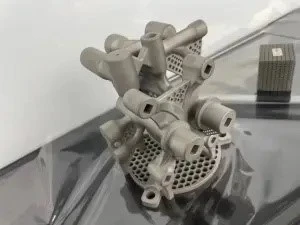
רכיבי תעופה וחלל - כגון להבי טורבינה, מארזי מנוע וסוגריים מבניים - כוללים בדרך כלל משטחים מעוקלים רב-מימדיים, חורים במיקום לא סדיר ומבנים דקים-דפנות. עיבוד ציר 3-מסורתי דורש הגדרות מרובות ופעולות שלמות כדי להשלים את החלקים הללו, ונתונים לא עקביים בין הגדרות מציגים בקלות שגיאות מצטברות הפוגעות בהמשכיות פני השטח . 5-עיבוד CNC בציר, באמצעות צירים סיבוביים כפולים מתואמים (A/B/C בתוך מערך צירים בודדים), מאפשר חיתוך. עבור עיבוד גלגל אוויר של להב טורבינה, למשל, מכונה בעלת 5 צירים יכולה להשלים פיסול עדין של צד הלחץ, צד היניקה ושורש הלהב במעבר אחד, ולבטל שגיאות במיקום מחדש ולהבטיח גם דיוק פרופיל וגם ביצועים אווירודינמיים.
יכולת גיבוש משולבת זו קריטית במיוחד לאור המורכבות המבנית הגוברת של מנועי מטוסים מודרניים ורכיבי חללית. ככל שזוויות פיתול הלהב והעקמומיות הפנימיות של מעטפת ממשיכות לגדול תובעניות יותר, שיטות העיבוד המסורתיות בשלבים מתקשים לעמוד בקצב - כל-הידוק מחדש פירושו-קביעת נתון מחדש, ואפילו סטיות דאטום קלות מורכבות על פני הגדרות מרובות, שבסופו של דבר מופיעות כשגיאות זרימת אוויר במנוע ומשפיעות ישירות על כל שגיאות זרימת האוויר של המנוע. על ידי תיאום מתמשך של כיוון הכלים וחלק העבודה בזמן אמת, עיבוד 5 צירים בו-זמני דוחס את מה שאחרת היה דורש מספר פעולות לתהליך אחד, ומבטל באופן יסודי את שרשרת השגיאה המוכנסת על ידי מעברי נתונים.

בקרת חיתוך ויציבות יעילה עבור חומרים קשים-ל-עיבוד
רכיבי תעופה וחלל מיוצרים בעיקר מסגסוגות טיטניום, סגסוגות-על וחומרים מרוכבים - שחוזקם וקשיותם הגבוהים מציבים דרישות מחמירות לחיי הכלי ויציבות החיתוך. ניתן לכוונן באופן דינמי את כיוון הכלי בעיבוד CNC בעל 5 צירים כדי לשמור על הזנה לאורך פני השטח רגילה בכל עת, תוך שמירה על תנאי חיתוך אופטימליים:
חיי הכלי מוארכים: מיטוב כיוון כוח החיתוך מפחית את הרטט והבלאי של הכלי
פינוי שבב משופר: הטיית ציר הכלי מונעת הצטברות שבבים, מניעת התחממות יתר מקומית ועיוות מתח החומר
זמני מחזור קצרים יותר: השלמת עיבוד- רב פנים בהגדרה אחת מפחיתה את מסירת התהליך וזמני המתנה
בעיבוד שבבי-עמוק של מארזי מנוע, למשל, ציוד בעל 5 צירים משיג הזנה אנכית על ידי סיבוב ציר הכלי, תוך הימנעות מחוסר היעילות שנגרמת לעיבוד 3 צירים מסורתי מהיפוך חלקים חוזרים ונשנים.
ראוי לציין שלסגסוגות טיטניום וסגסוגות-על יש מוליכות תרמית נמוכה ונטייה בולטת להתקשות בעבודה, כך שחום שנוצר במהלך החיתוך נוטה להתרכז ליד קצה החיתוך - ומאיץ את שחיקת הכלים ואף גורם לכוויות פני השטח על חומר העבודה. על ידי כוונון מתמשך של וקטור ציר הכלי, עיבוד 5-בציר בו-זמני שומר על קצה החיתוך בזווית המגע הטובה ביותר בכל עת, ומפחית את כוח החיתוך של היחידה ובו זמנית מאפשר לנוזל הקירור להגיע לאזור החיתוך בצורה יעילה יותר. זה משפר עוד יותר את היציבות והעקביות של תהליך העיבוד - גורם קריטי באותה מידה לשמירה על עקביות ביצועים של חלק-לחלק- בייצור בנפח גבוה.
בקרת תהליכים מלאה- של דיוק ברמת מיקרון-
סובלנות התאמה של רכיבי תעופה וחלל לעתים קרובות חייבות להישמר ברמת המיקרון -, למשל, המרווח בין רוטור מנוע לסטטור, או המשטחים המתואמים של שלדת חללית. עיבוד שבבי מסורתי, עם ההגדרות התכופות ומעברי הנתונים שלו, מציג בקלות שגיאות. 5-עיבוד CNC בציר מקצר את שרשרת השגיאה באמצעות המנגנונים הבאים:
פחות הגדרות: עיבוד רב-פנים במיקום יחיד מונע סטיית נתונים מהידוק חוזר
פיצוי-בזמן אמת של נתיב כלים: מרכז העיבוד מתאים באופן דינמי את נתיב הכלי על סמך שינוי עקמומיות פני השטח, ומבטיח סובלנות מיקום עקבית בין תכונות
ניטור דיגיטלי מלא: בשילוב עם-מדידה בתהליך ומערכות משוב-סגורות, סטיות מתוקנות בזמן אמת
עבור להבי מנועי מטוסים, עיבוד 5 צירים יכול להחזיק דיוק פרופיל בטווח של ±0.02 מ"מ, ועומד בתקני הסמכה מחמירים.
רמה זו של בקרת דיוק אינה קיימת בנפרד - היא נשענת על החוזק המשולב של קשיחות המכונה, כוח המחשוב של מערכת CNC וטכנולוגיית-בדיקת תהליכים הפועלים יחד. מרכזי עיבוד מודרניים של 5-צירים מצוידים בדרך כלל בבדיקות לייזר או מגע האוספות נתוני נקודות-תכונה בזמן אמת במהלך העיבוד ומשווים אותם מול המודל התיאורטי. כל סטייה מפעילה באופן מיידי שגרת פיצוי, תוך שמירה על שגיאות בטווח סובלנות התכנון במקום להסתמך על בדיקה שלאחר-עיבוד עיבוד ועיבוד מחדש - יכולת בעלת ערך ישיר לקיצור מחזורי אספקה והפחתת שיעורי גרוטאות.
מאפשר עיצוב קל ושילוב פונקציונלי
השאיפה הכפולה להפחתת משקל וביצועים בציוד תעופה וחלל הניעה רכיבים לכיוון טופולוגיה-מבנים מותאמים - כגון משקל-הפחתת דפוסי סריג בצלעות כנפיים ומעברי אוויר בקירור בתי מנוע. 5-עיבוד CNC בציר תומך בתכנון קל באמצעות:
עיבוד חלל מורכב: ציר כלי מוטה מאפשר כרסום עמוק להסרת חומר מיותר
אינטגרציה פונקציונלית: ניתן לשלב תעלות קירור, צלעות ומבנים אחרים לחלק בודד, מה שמפחית את שלבי ההרכבה
אופטימיזציה של איכות פני השטח: שליטה בזווית החיתוך מורידה את חספוס פני השטח ומשפרת את חוזק העייפות
לדוגמה, לאחר המעבר לעיבוד 5 צירים, התושבת למיכל דלק רקטי מסוים ראתה הפחתת משקל של 30% לצד עלייה של 15% בקשיחות.
מכיוון ש-אלגוריתמי אופטימיזציה של טופולוגיה וחשיבת עיצוב ייצור תוספים- משפיעים יותר ויותר על עיבוד שבבי חיסור מסורתי, יותר ויותר רכיבים מבניים תעופה וחלל מתוכננים מלכתחילה סביב העיקרון של "הסרת חומר מיותר תוך שמירה על נתיבי עומס קריטיים". מבנים אלה כוללים לעתים קרובות חללים חלולים לא סדירים וצלעות -חתך- משתנות. 5- עיבוד צירי בו-זמני מתאים באופן ייחודי להגיע לאזורים אלה - באמצעות כיווני כלים נטויים או אפילו הפוכים שעיבוד 3-ציר מסורתי אינו יכול לגשת אליהם {{10} חיזוק צלעות במעבר אחד. זה לא רק מבטל שלבי הרכבה נוספים אלא גם מפחית את נקודות ריכוז הלחץ הנובעות מחיבור של חלקים מרובים, השגת הפחתת משקל תוך שמירה על חוזק מבני כללי וחיי עייפות.
אופטימיזציה של יעילות ועלות לאורך כל התהליך
למרות שציוד CNC בעל 5-צירים כרוך בעלות מוקדמת גבוהה יותר, יכולת העיבוד ה-יחידה שלו מקצרת משמעותית את מחזורי הייצור:
פחות מסירות תהליכים: מונע לוגיסטיקה וזמני המתנה בין מספר מכונות
התערבות ידנית מופחתת: עיבוד שבבי אוטומטי מפחית שגיאות הפעלה אנושיות
ניצול חומר גבוה יותר: חיתוך מדויק מפחית יצירת גרוטאות
נתונים סטטיסטיים מראים כי לאחר אימוץ עיבוד שבבי של 5-צירים, קו ייצור להבי מנוע אחד של מטוסים ראה את היעילות הכוללת השתפרה ב-40% ובעלות ליחידה ירדה ב-25%.
מנקודת מבט של עלות מחזור חיים מלא, הערך של עיבוד עיבוד של 5-צירים מתרחב מעבר לרווחים ביעילות העיבוד של-חלק -, הוא מופיע גם בחיסכון בעלויות הנסתרות הנובעות מאיכות עקבית: קצבי עבודה חוזרים נמוכים יותר, בדיקה פשוטה יותר ומחזורי אספקה צפויים יותר. יחד, גורמים אלו מהווים את הרציונל המרכזי מאחורי אימוץ יצרני תעופה וחלל של ציוד 5 צירים, ומסבירים כיצד הם משיגים יתרונות עלות ארוכי טווח למרות השקעת ציוד ראשונית גבוהה יותר.
תַקצִיר
היישום של עיבוד CNC 5-צירים בתעופה וחלל הוא, בליבתו, פתרון שיטתי לאתגרים של גיאומטריה מורכבת, חומרים מיוחדים ודרישות דיוק תובעניות. באמצעות חמישה יתרונות מרכזיים - עיצוב משולב, חיתוך דינמי, בקרת שגיאות, עיצוב קל ואופטימיזציה של יעילות - היא הפכה לטכנולוגיה שאין לה תחליף לייצור רכיבי תעופה וחלל בעלי ערך גבוה. ככל שהייצור הדיגיטלי והציוד החכם ממשיכים להתקדם, עיבוד 5 צירים יוביל עוד יותר את ציוד התעופה והחלל לעבר יעילות, דיוק וביצועים קלים יותר.